BAHAY / Balita / Carbide Sanding Belts: Paano Pumili ng Grit, Backing, at Application na Tatagal
Balita
Carbide Sanding Belts: Paano Pumili ng Grit, Backing, at Application na Tatagal
Napansin ng isang furniture shop na nagpapatakbo ng malawak na belt sander sa mga panel ng oak, maple, at acrylic na ang karaniwang aluminum oxide belt nito ay nag-iwan ng mga marka ng paso sa acrylic at mabilis na na-load sa resin-heavy oak. Matapos subukan ang isang silicon carbide belt sa parehong makina, ang ibabaw ay nanatiling mas malamig at ang scratch pattern ay nawala sa isang pass. Ang karanasang iyon ay karaniwan: ang mga carbide sanding belt ay hindi isang kapalit para sa bawat nakasasakit, ngunit nalulutas nila ang isang partikular na grupo ng mga problema na sa kalaunan ay natutugunan ng karamihan sa mga tindahan.
Ano ang Mas Mahusay na Nagagawa ng Carbide Sanding Belts
Magsimula sa praktikal na konklusyon: pumili ng carbide sanding belt kapag ang heat buildup, loading, at finish consistency ang iyong mga pangunahing alalahanin. Ang Silicon carbide ay may mas matalas na mga gilid at mas mataas na hardness index kaysa sa aluminum oxide, na nagbibigay-daan dito upang maputol ang mga malutong na coatings, malambot na metal, at fiberglass nang hindi gumagawa ng kasing dami ng friction heat.
Ang mga carbide belt ay naglalaman din ng mga butil na mas agresibo na nabali kaysa sa kumbensyonal na aluminum oxide. Sa halip na magpakinang sa ibabaw, ang mga kristal ay humihiwalay sa maliliit na piraso at naglalantad ng mga sariwang gilid. Ang pag-uugali na iyon ay nagbibigay sa sinturon ng mas mahabang buhay na kapaki-pakinabang kung saan ang mga malagkit na resin, mga layer ng pintura, at mga non-ferrous na metal ay mabilis na nakabubulag ng mga ordinaryong abrasive.
Kung saan ang Mineral ang Gumagawa ng Pagkakaiba
Mga hardwood at resinous softwood: nananatiling bukas ang carbide at malinis ang pagputol.
Pininturahan at pinahiran na mga ibabaw: tinatanggal ng carbide ang patong nang hindi ito natutunaw.
Mga composite at fiberglass: lumalaban ang carbide sa paglo-load mula sa alikabok at dagta.
Malambot na mga metal tulad ng aluminyo at tanso: ang carbide ay nag-iiwan ng maliwanag na ibabaw na may mababang init.
Figure 1. Relative hardness index ng mga karaniwang abrasive na butil
Ang hardness chart ay nagbibigay ng mabilis na dahilan kung bakit ang silicon carbide ay nararapat sa isang hiwalay na lugar sa sanding room. Ang Silicon carbide ay nakaupo malapit sa tuktok ng hardness scale, kaya mas agresibo itong pumuputol sa mga malutong na coatings at mas malambot na metal kaysa sa maraming karaniwang butil. Ang aluminyo oxide ay sapat na matigas pa rin para sa pangkalahatang pag-alis ng stock sa kahoy at bakal, ngunit ito ay mas mabilis na mapurol kapag ang workpiece ay matigas o pinahiran. Ang zirconia alumina ay pinipili nang mas kaunti para sa tigas at higit pa para sa pag-uugali na nagpapatalas sa sarili sa ilalim ng presyon. Ang ceramic grain ay inhinyero upang manatiling malamig at bali sa mga kontroladong yugto. Sa pagsasagawa, nangangahulugan ito na ang mga carbide belt ay hindi ang unibersal na sagot, ngunit ang mga ito ang pinakamalakas na pagpipilian para sa mga materyal na sensitibo sa init at mga final finishing pass.
Grit Selection: Magsimula sa Surface na Mayroon Ka
Ang numero ng grit ay ang unang desisyon sa pagpili. Pumili ng isang magaspang na sinturon ayon sa pinapayagan ng panimulang ibabaw, dahil ang mga magaspang na sinturon ay nag-aalis ng stock nang mas mabilis at mas mababa ang gastos sa bawat metro kuwadrado ng pag-sanding. Pagkatapos ay lumipat sa isang pagkakasunud-sunod ng mas pinong grits na sapat lamang upang alisin ang mga nakaraang gasgas.
Mga karaniwang hanay ng grit ng carbide belt ayon sa kategorya ng workpiece
Grit range
Karaniwang gawain
Inaasahang resulta
P36 hanggang P60
Mabigat na pag-aalis ng stock, magaspang na paghubog, pagtanggal ng pintura
Mabilis na hiwa na may nakikitang gasgas
P80 hanggang P120
Intermediate smoothing pagkatapos ng magaspang na trabaho
Uniform na matte na ibabaw, magaan na mga gasgas lamang
P150 hanggang P220
Pangwakas na pagtatapos bago ang patong o pagpupulong
Makinis na ibabaw na handa para sa sealer o pintura
P240 pataas
Fine finish sa plastic, composites, at soft metals
Mababang kintab na pagtatapos na may kaunting hiwa
Figure 2. Karaniwang pagkamagaspang sa ibabaw ayon sa laki ng grit
Ang mga halaga ng pagkamagaspang sa ibabaw sa chart ay sumusunod sa isang malinaw na trend: ang mas malalaking numero ng grit ay gumagawa ng mas makinis na mga ibabaw at nag-aalis ng mas kaunting materyal. Ang isang P80 na sinturon ay nag-iiwan ng nakikitang mga gasgas na humigit-kumulang 35 microns ang lalim, na katanggap-tanggap para sa paghuhubad o magaspang na paghubog. Ang isang P120 na sinturon ay nagdudulot ng pagkamagaspang sa humigit-kumulang 18 microns, at maraming mga pagkabigo sa pag-sanding ang nangyayari dahil masyadong maagang nilaktawan ng mga operator ang intermediate na hakbang na ito. Ang isang P180 na sinturon sa 9 microns ay sapat na makinis para sa panimulang aklat sa karamihan ng mga kahoy at mga composite. Ang pagtalon mula P120 hanggang P220 ay mas maliit, kaya naman ang paggugol ng oras sa hanay na P150 at P180 ay kadalasang nagpapabuti sa panghuling pagtatapos kaysa sa pagbili ng mas pinong panghuling sinturon. Ang tsart na ito ay isang gabay, hindi isang garantiya, dahil ang mga aktwal na pagbabasa ay nakasalalay sa bilis ng sinturon, presyon, at tigas ng workpiece.
Pag-alis ng Materyal kumpara sa Pagpipino
Ang parehong pag-unlad ng grit ay nagbabago rin ng rate ng hiwa. Ang mga magaspang na sinturon ay hindi lamang mas agresibo; sila rin ang pinakatipid na paraan upang alisin ang materyal bago ang ibabaw ay handa para sa mas pinong trabaho.
Figure 3. Relative material removal rate sa bawat grit stage
Ipinapakita ng line chart kung paano bumababa ang rate ng pag-alis habang lumilipat ka sa isang progresibong grit sequence. Ang isang magaspang na P60 na sinturon ay nag-aalis ng maraming materyal ngunit nag-iiwan ng malalim na mga gasgas na mahal na tanggalin sa mga susunod na hakbang. Ang paglipat sa P100 ay mababawasan nang mas mabagal at magsisimulang makagawa ng katanggap-tanggap na intermediate surface. Kapag ang target ay isang pinong tapusin, ang P150 at P180 ay nag-aalis ng napakakaunting materyal at ang kanilang pangunahing gawain ay ang paghaluin ang mga nakaraang gasgas. Ang pinakamalaking pagkawala ng cut rate ay nangyayari sa pagitan ng P60 at P100, kaya ang pinaka-epektibong proseso ay magsisimula bilang magaspang na pinapayagan ng umiiral na ibabaw at ginagamit lamang ang mga kinakailangang intermediate grits. Pinakamatipid ang mga carbide belt kapag itinugma mo ang curve na ito sa aktwal na kondisyon ng workpiece.
Pag-back Weight at Coating Matter na kasing dami ng Grit
Konklusyon muna: kinokontrol ng backing kung gaano katagal ang belt at kung ano ang pakiramdam ng belt sa isang contact wheel. Ang mga sinturong naka-back sa tela ay humahawak ng agresibong presyon at mataas na pagkarga ng butil. Ang mga backing ng papel at pelikula ay gumagawa ng mas pinong mga finish at sinusundan ang mga hubog na ibabaw nang mas malapit, ngunit mas mabilis itong napuputol kung itinutulak nang husto.
Open coat versus closed coat ay ang susunod na salik. Ang mga saradong sinturon ng amerikana ay sumasakop sa buong ibabaw na may butil; mabilis silang nag-cut pero mabilis ang load. Ang mga bukas na coat belt ay nag-iiwan ng mga puwang sa pagitan ng mga butil, na nagbibigay sa mga debris ng lugar upang makatakas at mahusay na gumagana sa melamine, hilaw na kahoy, at pagtanggal ng pintura.
Para sa metal at plastic finishing, binabawasan ng stearate-coated carbide belt ang pagbara at nag-iiwan ng mas malinis na ibabaw. Ang Stearate ay gumaganap bilang isang tuyong pampadulas na pumipigil sa sinturon mula sa pagpahid ng tinunaw na binder sa buong workpiece. Ang mga operator na nagpapatakbo ng closed coat belt sa aluminum ay kadalasang nakikita ang paglo-load sa unang ilang minuto; ang parehong trabaho sa isang bukas na coat stearate belt ay tumatakbo nang mas matagal.
Carbide laban sa Iba Pang Karaniwang Abrasive Mineral
Sa isang halo-halong tindahan, ang bawat nakasasakit na mineral ay may papel. Ang aluminyo oxide ay ang all-around na pamantayan para sa pag-alis ng stock sa kahoy at bakal. Ang zirconia alumina ay pinakamahusay na gumaganap sa ilalim ng mataas na presyon at kung saan mahalaga ang paglaban sa init. Ang ceramic grain ay nananatiling matalas para sa mabigat na paggiling ngunit mas mahal. Ang Silicon carbide ay ang espesyalista sa pagtatapos at sensitibo sa init.
Mga karaniwang nakasasakit na mineral at ang kanilang karaniwang malakas na punto
Mineral
Pangunahing lakas
Pinakamahusay na sitwasyon
Aluminyo oksido
Episyente sa gastos at tibay
Araw-araw na kahoy at metal sanding
Silicon carbide
Ang talas at mababang init
Mga finish, coatings, plastic, malambot na metal
Zirconia alumina
Ang paglaban ng init sa ilalim ng presyon
Malakas na paggiling sa hindi kinakalawang at matataas na nikel na haluang metal
Ceramic na butil
Kinokontrol na pagpapatalas sa sarili
High pressure grinding na may mababang panganib sa pagkasunog
Figure 4. Paghahambing ng pagganap sa limang praktikal na pamantayan
Silicon carbide Aluminyo oksido Zirconia alumina
Ang radar chart ay nagbubuod kung paano inihahambing ang tatlong karaniwang abrasive na mineral sa limang praktikal na pamantayan. Ang Silicon carbide ay nagpapakita ng pinakabalanseng performance sa sharpness, hardness, at finish quality, na may cost efficiency bilang pinakamahina nitong punto. Ang aluminyo oksido ay bahagyang umaagos sa talas at kalidad ng pagtatapos ngunit malinaw na nanalo sa gastos, kaya naman nananatili itong default na abrasive para sa pang-araw-araw na gawaing kahoy. Nagiging kawili-wili ang zirconia alumina kapag mataas ang presyon at mahalaga ang paglaban sa init, dahil ito ay inengineered upang patuloy na maputol sa ilalim ng mabibigat na karga. Ang mga magkakapatong na polygon ay nagpapakita na walang solong mineral ang nanalo sa bawat kategorya, kaya ang isang production shop ay karaniwang nangangailangan ng higit sa isang uri ng sinturon. Ang pagtutugma ng mineral sa workpiece ay pumipigil sa nasayang na paggawa at hindi kinakailangang mga abrasive na pagbili.
Praktikal na Mga Panuntunan sa Pagpili para sa Mga Karaniwang Aplikasyon
Para sa woodworking, pinangangasiwaan ng carbide ang mga exotics tulad ng teak, rosewood, at ipe nang hindi nasusunog ang ibabaw; gamitin ang P120 o P150 bilang default na pagtatapos ng grit. Para sa paggawa ng metal, mahusay ang carbide sa aluminyo, tanso, at tanso; piliin ang P80 hanggang P120 para sa paghahalo ng mga welds at P220 para sa isang huling pass. Para sa fiberglass at carbon fiber, pinipigilan ng carbide na may bukas na coat ang belt mula sa pag-load at pinipigilan ang pagtunaw ng resin. Para sa automotive refinish na trabaho, ang fine grit carbide na may stearate ay isang maaasahang paraan upang i-level ang primer at umiiral na pintura nang walang pinsala sa init.
Huwag Kalimutan ang Belt System sa likod ng Abrasive
Ang isang malawak na belt sander ay gumagawa lamang ng pare-parehong pagtatapos kapag ang buong belt path ay nananatiling totoo. Kung naubusan ng bilog ang contact drum o feed table, hindi pantay ang pagsusuot ng nakasasakit na sinturon at maaaring mapunit ang joint. Sa malalaking panel, dapat hilahin ng feed belt ang workpiece sa isang tuluy-tuloy na bilis nang walang pagdulas o pagala-gala.
Samakatuwid, dapat isama sa isang maintenance check ang walang katapusang rubber belt na sumusuporta sa feed system. Ang artikulong ito tungkol sa walang katapusang rubber flat belt stability sa conveyor system ipinapaliwanag kung bakit mahalaga ang dimensional na katatagan para sa pantay na presyon ng feed.
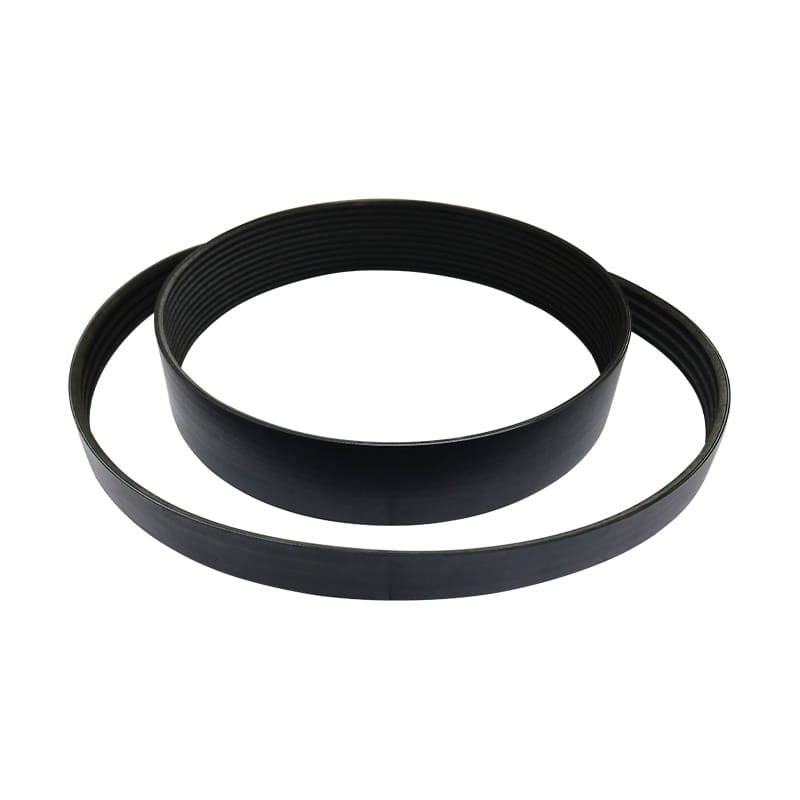
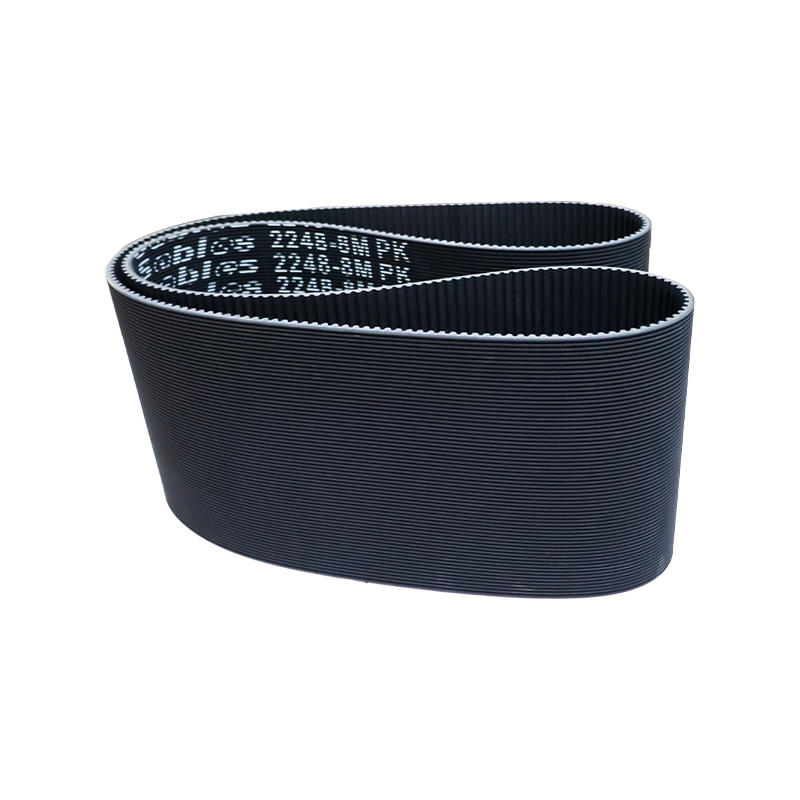
Kapag pinalitan mo ang nakasasakit na sinturon, siyasatin din ang sinturon ng goma kung may crack, pagbabago sa katigasan, at pinsala sa gilid. Sinusuportahan ng isang purpose-made na rubber seamless sanding machine belt ang aktibong abrasive at tumutulong na panatilihing pare-pareho ang finish sa buong lapad ng panel.
Mga Pattern ng Pag-iimbak, Paghawak, at Karaniwang Pagkabigo
Itabi ang mga carbide belt na patag o nakabitin na walang matutulis na fold. Ang halumigmig at direktang init ay nagpapahina sa magkasanib na bahagi at sa mga materyales sa likod. Kung ang isang sinturon ay mabilis na nag-load, lumipat sa isang bukas na amerikana o isang mas magaspang na grit. Kung ito ay kumikinang, ang bilis ng sinturon ay masyadong mataas o ang butil ay masyadong pino para sa materyal. Kung unang masira ang gilid, suriin ang platen at ang rubber support belt para sa mga problema sa pagkakahanay.
Sa pamamagitan ng pagtrato sa carbide belt bilang bahagi ng isang kumpletong sistema ng sanding, makakakuha ka ng mga mahuhulaan na resulta at mas mababa ang gastos sa abrasive sa paglipas ng panahon. Ang tamang mineral, grit, backing, at machine support ay magkasamang tumutukoy sa nauulit na kalidad ng ibabaw.
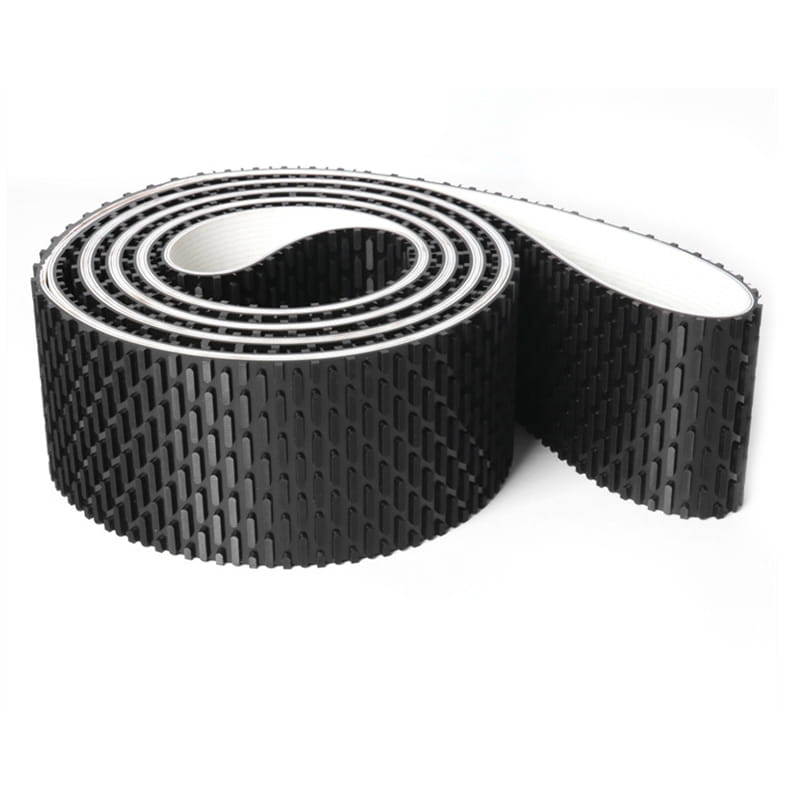
Ang conveyor belt ay binubuo ng surface adhesive, core, at layer glue. Bilang karagdagan, ang isang layer ng buffer cloth ay maaaring idagdag sa paggamit ng mataas na drop impact upang gawin itong mas lumalaban sa epekto.
Ang pandikit sa ibabaw
Sa natural na goma at sintetikong goma bilang hilaw na materyales at upang mapahusay ang wear resistance, crack resistance, aging resistance, at iba pang mga katangian, ang surface adhesive ay may iba't ibang katangian tulad ng wear resistance, cutting resistance, heat resistance, flame resistance, cold resistance, acid at alkali resistance, oil resistance, static electricity resistance at iba pa. Core layer ng tela
Ang layer ng tela ay binubuo ng natural fiber o chemical fiber na nag-iisa o kumbinasyon ng dalawa, ay may parehong kalidad pagkatapos ng single-step na paggamot sa pamamagitan ng isang mature na proseso, At may magandang pagdirikit sa goma. Ang malagkit na layer
Ang malagkit na layer ay napakahalaga para sa malagkit na puwersa sa pagitan ng mga layer ng core ng conveyor belt na paulit-ulit na nakabaluktot. Lalo na para sa mga high-tension conveyor belt, dapat gumamit ng isang layer ng adhesive na may mas kaunting buckling stress at hindi gaanong pagkapagod dahil sa panloob na stress.
Maaaring i-customize ang mga detalye at modelo ayon sa mga kinakailangan ng customer, na may kapal na mula 2.0 mm hanggang 8.0 mm.
High-speed, smooth, at low-extension transmission at conveying system, tulad ng textile machinery, woodworking machinery, grinding machinery, ticket vending machine, vegetable cutting machine, atbp. Mga katangian: Mataas na bilis at katatagan, mataas na tensile strength, at mababang elongation.
Uri ng sinturon: Pinagsamang Vulcanized Silicone Flat Belt at Silicone Synchronized Belt Saklaw ng aplikasyon:
Industriya ng mga produktong sanitary, makinarya ng salamin, sealing machine, atbp. Mga katangian: Anti-sticking, mataas na friction coefficient, at mataas na temperatura na resistensya.
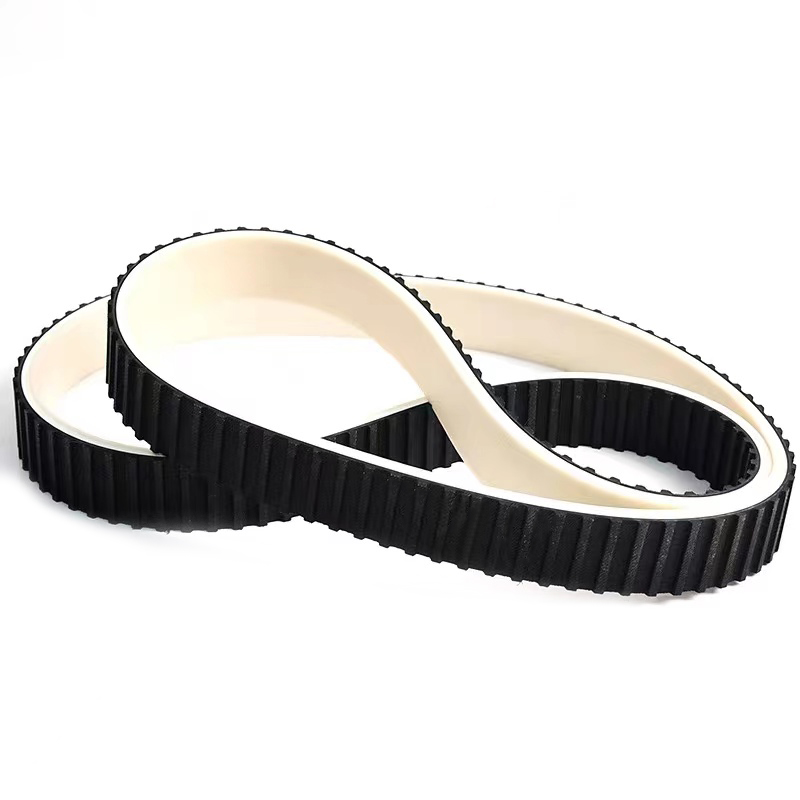
Ang seamless rubber band na ginawa ng woodworking machinery ay maaaring gamitin para sa sanding, correcting, at trimming core materials, planing wood boards, laminated boards, plastic laminated boards, at iba pang machine, at makakatulong sa surface na maging perpektong makina at mapili.
Ang espesyal na teknolohiya nito ay nakasalalay sa paraan ng pagmamanupaktura at gumagawa ng kinakailangang laki ng jointless belt. Hindi lamang namin mahigpit na kinokontrol ang kalidad, ngunit iginigiit din namin ang paggamit ng mga imported na materyales upang gawing mas mahusay ang pagganap ng aming sander belt.
Ang lahat ng mga bahagi ng kapal at lakas ay ganap na pare-pareho.
Mayroon itong mahusay na linear na operasyon.
Maaaring gamitin ang mataas na flexibility para sa maliliit na diameter ng gulong.
Maaari itong mapanatili ang flatness at non-deformability sa ilalim ng working pressure.
Napakababa ng friction coefficient sa pagitan ng ilalim ng sinturon at ng ibabaw ng plato.
Dahil ang ibabaw na layer ng belt ay natatakpan ng goma, ang adhesiveness ay pinabuting at ang katatagan ng conveyor belt ay napabuti.
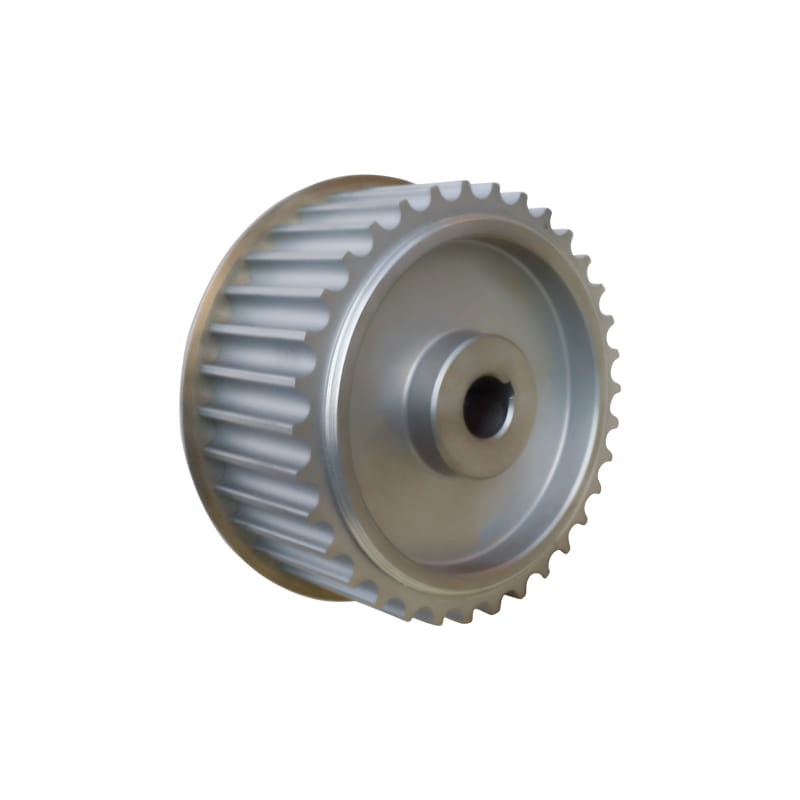
Mag-apply sa bawat field ng synchronous-driven na device system. Mga katangian:
Tiyakin ang koordinasyon sa sinturon, upang mapahusay ang katumpakan at habang-buhay ng hinimok. Ayon sa mga kinakailangan ng customer, ang pag-customize na pinakamainam na driven na solusyon ay maaaring nahahati sa 45# steel, aluminum alloy, stainless steel, cast iron, nylon, atbp, ayon sa materyal.
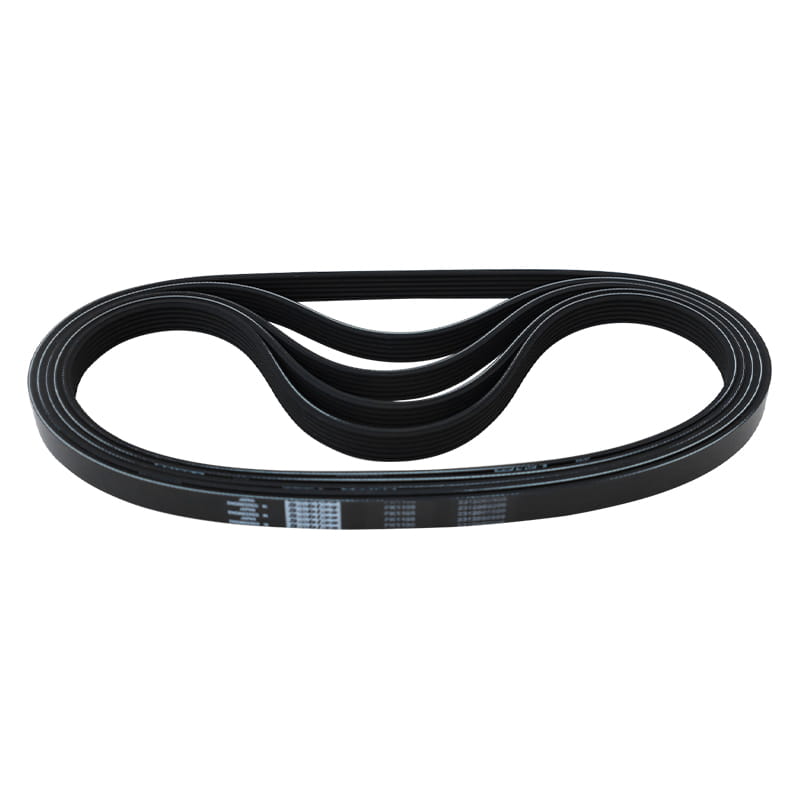
Ito ay angkop para sa panlabas na kagamitan sa paghahatid, kagamitan sa transportasyon, kagamitang medikal, kagamitang elektrikal, kagamitan sa bahay, at kagamitang pang-sports. Mga katangian:
1. Mas mataas ang transmission power ng ribbed belt kaysa sa ordinaryong V-belt ng 30 % kapag pareho ang space.
2. Ang sistema ng paghahatid ng ribbed belt ay may isang compact na istraktura, at sa ilalim ng parehong kapangyarihan ng paghahatid, ang espasyo na inookupahan ng
ang transmission device ay 25 % na mas maliit kaysa sa karaniwang V-belt.
3. Ang ribbed belt ay manipis at flexible at angkop para sa transmission na may maliit na pulley diameter at high-speed transmission, na may belt
bilis hanggang 40m/s; Maliit na vibration, mas kaunting init, at matatag na operasyon.
4. Ang ribbed belt ay heat-resistant, oil-resistant, at wear-resistant, na may maliit na pagpahaba at mahabang buhay ng serbisyo.