Hinugot ng isang maintenance technician ang isang pagod na sinturon mula sa isang packaging machine, inilatag ito sa bench, at inabot ang isang tape measure. Ang tape ay nagbabasa ng 1,870 mm. Ang kapalit na label ay nagsasabing 1,850 mm. Bago mag-order, kailangang malaman ng technician kung aling dimensyon ang ibig sabihin ng tagagawa, dahil ang isang panukalang tape lamang ay hindi sumasagot sa tanong.
Ang mga drive belt ay hindi sinusukat ng isang unibersal na paraan. Ang mga V-belt ay maaaring tukuyin ng panlabas na haba o haba ng datum. Ang mga kasabay na sinturon ay tinutukoy ng haba ng pitch at bilang ng ngipin. Ang mga flat belt at conveyor belt ay gumagamit ng cut length o inside circumference, kasama ang lapad at kapal. Ang paraan ng pagsukat ay sumusunod sa uri ng sinturon at ang karaniwang naka-print sa lumang sinturon o nakalista sa manual ng makina.
Magsimula sa Uri ng Belt, Hindi sa Tape Measure
Ang unang check ay ang belt construction at cross-section. Ang isang nakabalot na V-belt, isang timing belt, isang flat belt, isang ribbed belt, at isang conveyor belt ay lahat ay gumagamit ng iba't ibang linya ng sanggunian. Ang pagsukat ng timing belt sa paligid ng panlabas na likod nito ay nagbibigay ng numero na mas malaki kaysa sa haba ng pitch nito. Ang pagsukat ng V-belt sa labas nito ay nagbibigay ng numero na maaaring hindi tumugma sa haba ng datum na ginamit sa catalog.
Maghanap ng mga marka bago sukatin. Ang mga numero gaya ng A42, SPB 2360, HTD 8M 800, 100 T10 500, o 3/16 x 12 ay kadalasang kinabibilangan ng seksyon, pitch, bilang ng ngipin, lapad, at haba. Kung nawala ang mga marka, tukuyin ang profile gamit ang gauge o calipers. Ipinapakita ng talahanayan sa ibaba ang mga karaniwang sanggunian.
Ang sanggunian sa haba ay hindi pareho para sa bawat drive belt; kumpirmahin ang pamantayan bago gumamit ng tape measure. | Uri ng sinturon | Pangunahing sanggunian sa haba | Iba pang mga sukat na itatala | Karaniwang pagkakamali sa pagsukat |
| V-belt | Haba sa labas, haba ng datum, o haba ng pitch | Nangungunang lapad, taas, titik ng seksyon | Ipagpalagay na ang numero pagkatapos ng seksyon ay nasa labas ng haba |
| Timing o kasabay na sinturon | Haba ng pitch sa linya ng kurdon | Ang pitch ng ngipin, bilang ng ngipin, lapad, profile ng ngipin | Pagsukat ng panlabas na likod sa halip na ang pitch line |
| Flat na sinturon | Gupitin ang haba o sa loob ng circumference | Lapad, kapal, uri ng pinagsamang | Paggamit ng panlabas na haba sa isang walang katapusang sinturon |
| Ribbed o multi-V belt | Epektibong haba | Bilang ng ribs, rib pitch, lapad | Nagbibilang ng mga tadyang sa isang gilid lamang ng sinturon |
| Conveyor belt | Pangkalahatang haba o panloob na circumference | Lapad, kapal, kondisyon ng gilid, mga cleat | Nag-iiwan ng mga coatings, cleat, o sidewalls |
V-Belts: Labas na Haba, Datum Length, at ang Formula
Para sa mga klasikong V-belt, kinokontrol ng seksyon ng titik ang cross-section. Ang A, B, C, D, Z, SPZ, SPA, SPB, at SPC ay karaniwang mga halimbawa. Ang numero pagkatapos ng titik ay karaniwang isang nominal na haba, ngunit ang haba na iyon ay maaaring nasa loob ng haba, haba sa labas, haba ng datum, o epektibong haba. Ang sinturon na may markang A42 ay hindi kinakailangang 42 pulgada sa paligid ng labas.
Ang panlabas na haba ay sinusukat sa paligid ng panlabas na ibabaw ng sinturon. Ang haba ng datum ay sinusukat sa kahabaan ng neutral na axis, kung saan ang sinturon ay yumuyuko nang walang pagdaragdag o pagbabawas ng haba. Ang haba ng pitch ay malapit sa haba ng datum para sa maraming V-belt. Para sa kapalit, gamitin ang parehong sanggunian gaya ng orihinal na listahan ng catalog. Kung ang mga sukat ng pulley lamang ang magagamit, kalkulahin ang haba ng open-belt gamit ang formula na ito:
L = 2C (pi/2)(D d) (D - d)^2 / (4C)
Dito, ang C ay ang gitnang distansya, D ay ang malaking pulley pitch diameter, at d ay ang maliit na pulley pitch diameter. Gamitin ang parehong mga yunit para sa lahat ng mga halaga. Ang resulta ay isang teoretikal na haba ng pitch para sa isang bukas na drive, hindi isang kapalit para sa numero ng katalogo ng gumawa.
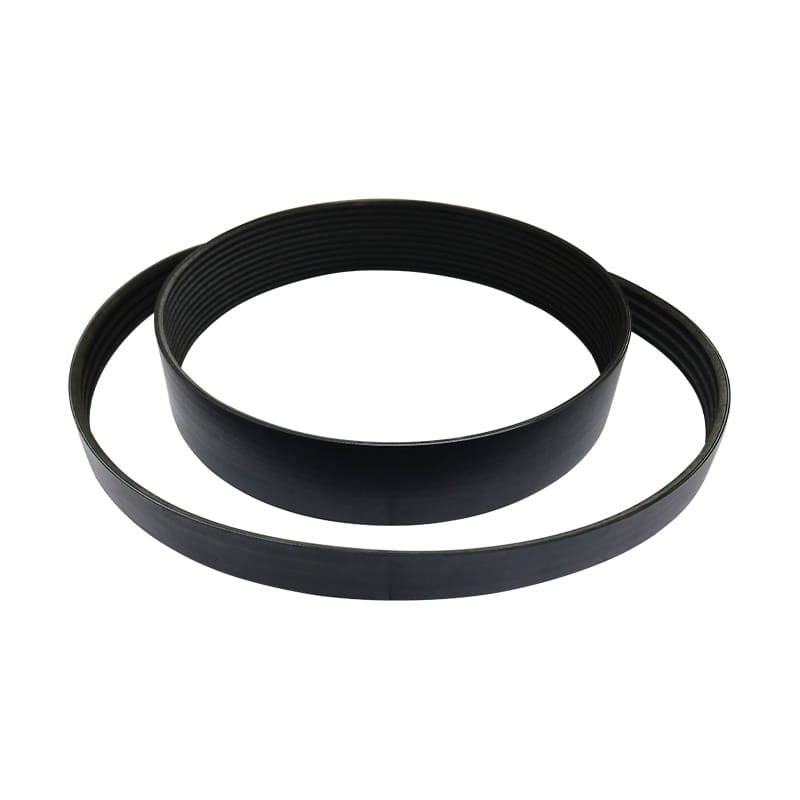
 Rubber Wide-Angle V-Belt para sa Industrial Transmission 60° wide-angle rubber belt sa PU, CR, at EPDM na may 3M–11M na profile, kapaki-pakinabang kapag inihahambing ang haba ng kapalit, lakas ng transmission, at wear resistance. Tingnan ang Produkto →
Field check: kung ang sinturon ay nasa makina pa rin at nasa mabuting kondisyon, balutin ang isang flexible tape sa paligid ng belt path at markahan ang overlap. Nagbibigay iyon ng naka-install na haba, hindi kinakailangan ang haba ng catalog. Sa isang ginamit na sinturon, ang kahabaan at pagsusuot ay maaaring magdagdag ng 0.5 porsiyento o higit pa. Ang isang 2,000 mm na sinturon ay maaaring magbasa ng 10 mm ang haba pagkatapos ng serbisyo. Huwag gumamit ng pagod na sinturon bilang tanging sanggunian.
Mga Kasabay na Sinturon: Haba ng Pitch at Bilang ng Ngipin
Ang mga timing belt ay sinusukat sa pitch line, ang haka-haka na linya na tumatakbo sa gitna ng mga tensile cord. Ang haba ng pitch ay ang distansya sa paligid ng linyang iyon. Hindi ito ang panlabas na circumference. Ang pitch ng ngipin ay ang distansya mula sa isang sentro ng ngipin patungo sa susunod, tulad ng 3 mm, 5 mm, 8 mm, o 14 mm, o isang profile gaya ng GT2. Kung ang sinturon ay may 100 ngipin sa 8 mm pitch, ang pitch length ay 800 mm.
Upang sukatin, bilangin ang mga ngipin at suriin ang pitch. Para sa isang closed loop, ilagay ang sinturon patag, markahan ang isang panimulang ngipin, at bilangin ang lahat ng paraan sa paligid. Para sa isang open-ended na timing belt, sukatin ang haba ng hiwa gamit ang isang tape habang ang sinturon ay nasa ilalim ng bahagyang pag-igting. Ang lapad ay sinusukat sa likod gamit ang mga caliper. Ang kapal ay sinusukat mula sa dulo ng ngipin hanggang sa likod. I-record din ang profile ng ngipin, dahil maaaring magkaiba ang dalawang sinturon na may parehong haba ng pitch pagkakaiba sa profile ng ngipin .
 Rubber Synchronous Timing Belt para sa Positioning at Transmission Sinasaklaw ng hanay ng timing belt ang mga profile ng MXL, XXH, T, at M na may glass fiber cord at proteksyon ng ngipin ng nylon, na kapaki-pakinabang kapag tumutugma sa bilang at pitch ng ngipin. Tingnan ang Produkto →
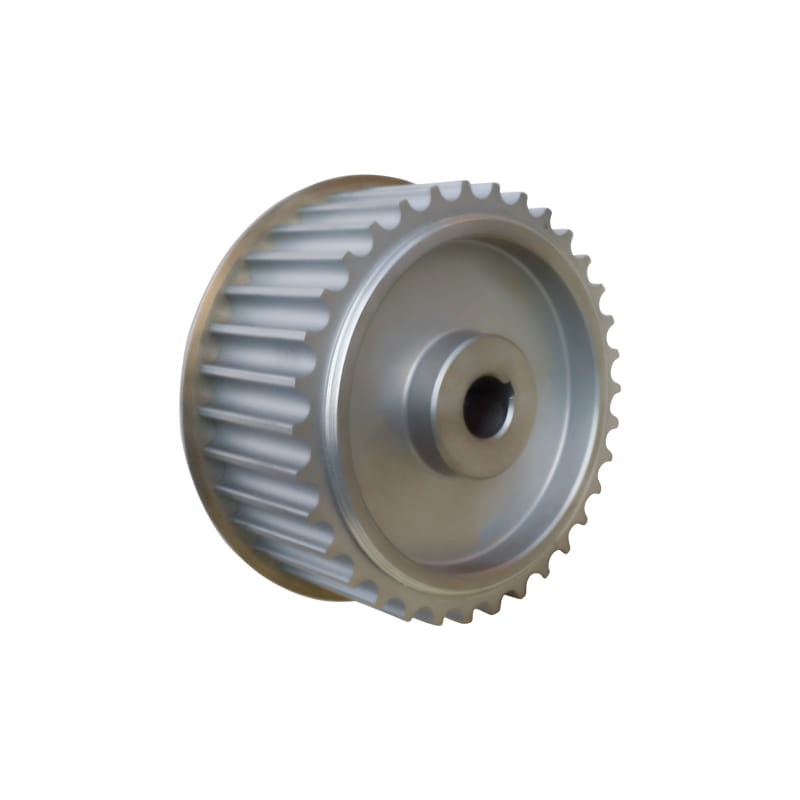
Ang isang karaniwang error ay ang pagsukat sa labas ng diameter ng isang timing pulley at i-multiply sa pi. Nagbibigay iyon ng magaspang na circumference sa labas, hindi ang haba ng pitch ng belt. Gamitin ang pulley pitch diameter kung kailangan mong kalkulahin, at kumpirmahin ang bilang ng ngipin ng sinturon laban sa bilang ng pulley groove.
Mga Flat na Belt, Ribbed Belt, at Conveyor Belt
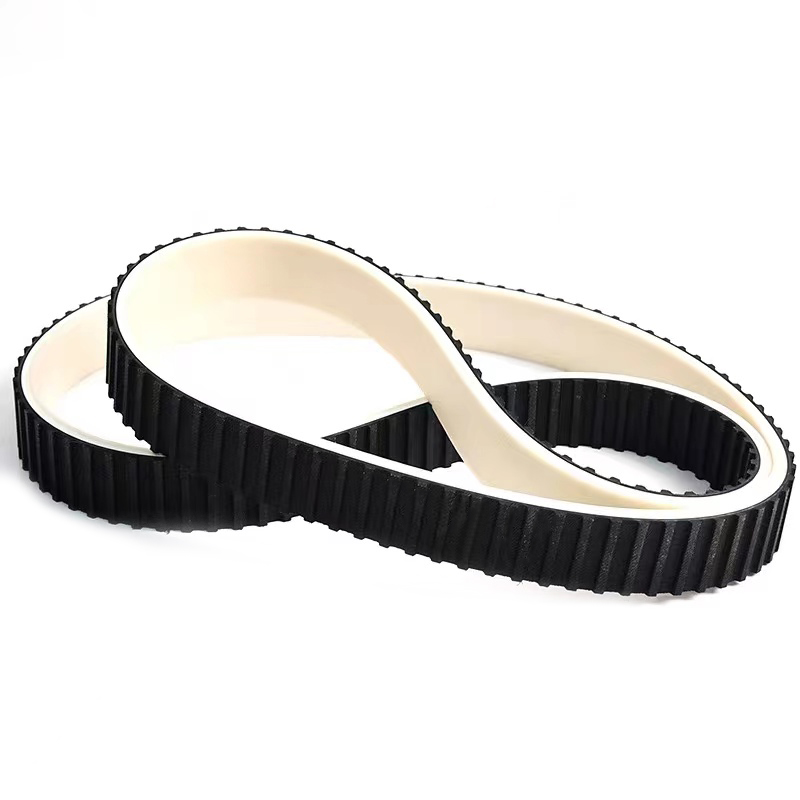
Ang mga flat belt ay karaniwang tinutukoy ng haba, lapad, at kapal ng hiwa. Para sa isang walang katapusang flat belt, ang haba ay maaaring ang panloob na circumference. Para sa isang open-end na flat belt, ang haba ng hiwa ay ang tuwid na haba bago sumali. Sukatin ang lapad sa tatlong punto at gamitin ang pinakamakitid na pagbabasa. Mahalaga ang kapal dahil ang sinturon na 0.5 mm na mas makapal ay maaaring magbago ng tensyon at pagdikit ng pulley.
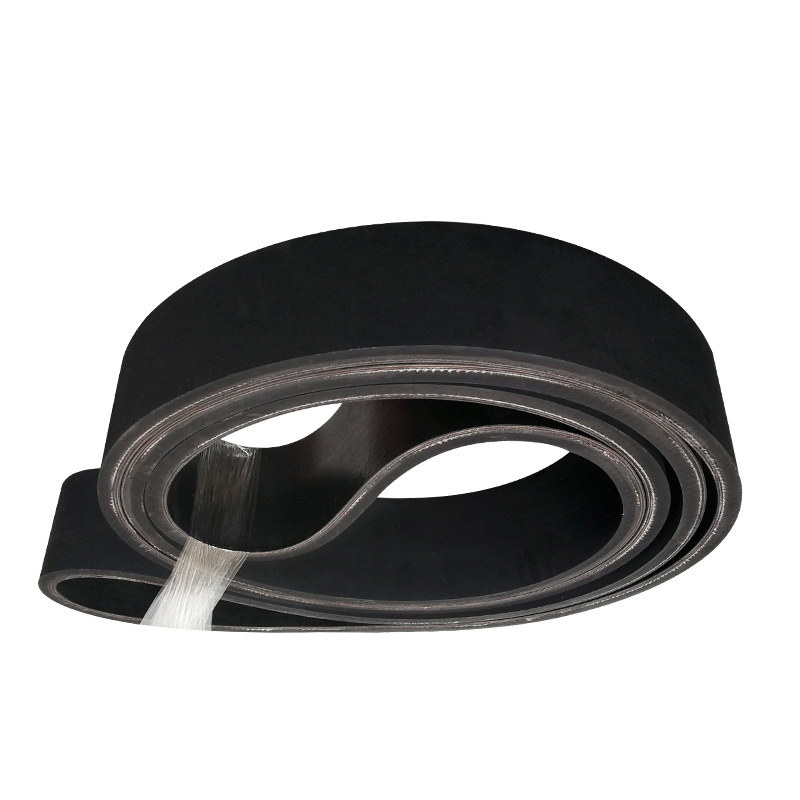
 Industrial Flat Belts sa Nylon, Polyester, at Aramid Flat na sinturon series for power transmission and light conveying, with nylon, polyester, and aramid layers and 1–6 mm thickness, useful for length and width checks. Tingnan ang Produkto →
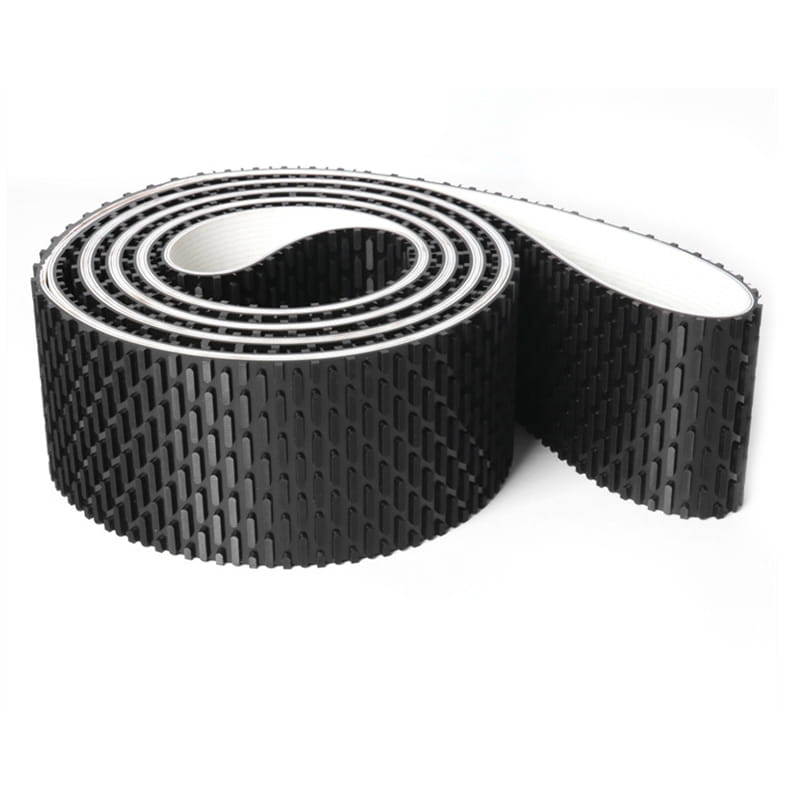
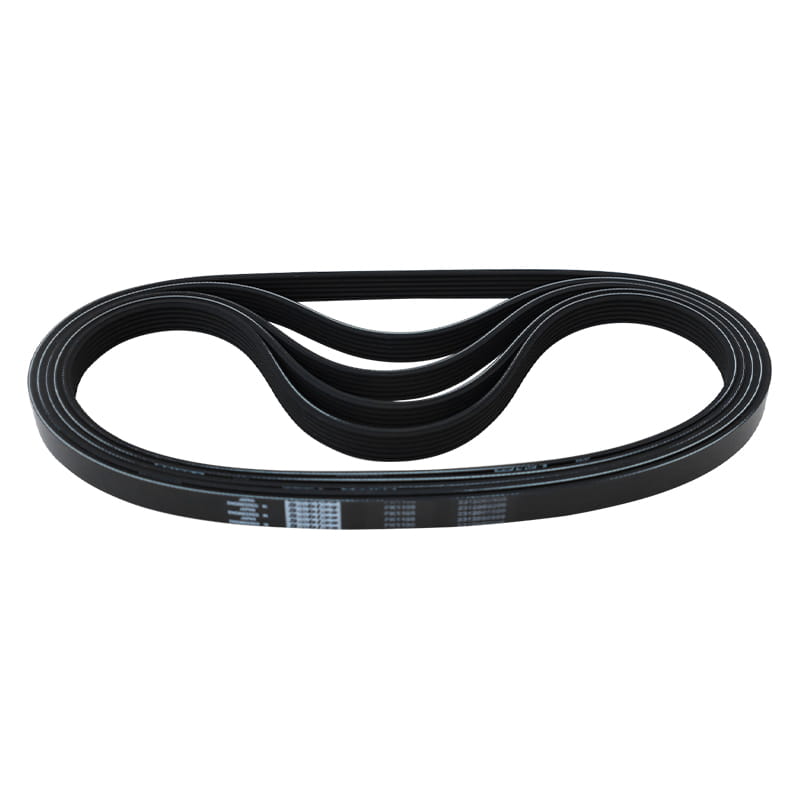
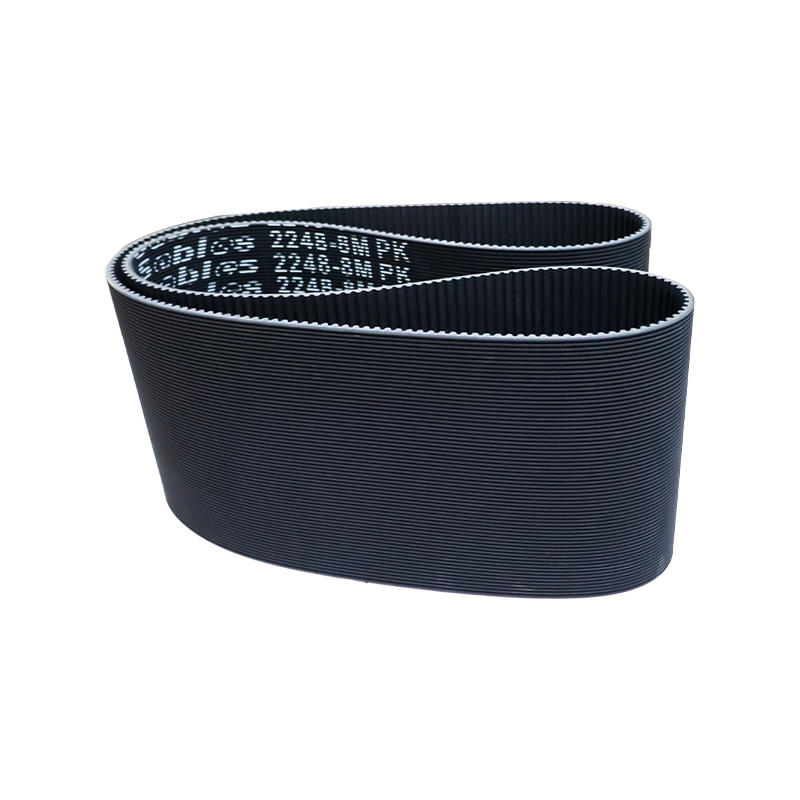
Gumagamit ang mga ribbed belt ng mabisang haba, bilang ng ribs, at rib pitch. Ang haba ay sinusukat kasama ang belt back o pitch line depende sa pamantayan. Bilangin ang mga tadyang sa buong lapad. Gumagamit ang mga conveyor belt ng kabuuang haba, lapad, kapal, at kondisyon ng gilid. Para sa isang walang katapusang conveyor belt, ang haba ay kadalasang nasa loob ng circumference o ang center-to-center na distansya sa paligid ng mga pulley. Kung ang sinturon ay may cleat, sidewall, o coating, isama iyon sa paglalarawan.
Para sa mga coated o espesyal na processing belt, sukatin ang base belt at ang coating nang hiwalay. Ang isang sinturong pinahiran ng goma ay maaaring may kabuuang kapal na kasama ang patong. Kung ang patong ay pagod, ang orihinal na kapal ay maaaring nawawala. Sukatin ang lapad ng base belt at ang lapad ng coating nang independyente upang matukoy ng supplier ang tamang konstruksyon.
Isang Field-Friendly na Pagsusukat na Sequence
- Tukuyin ang uri ng sinturon at anumang naka-print na code. Linisin ang sinturon upang mabasa ang mga marka.
- Sukatin ang lapad gamit ang mga caliper sa tatlong lokasyon. Itala ang pinakamaliit na halaga at ang lokasyon.
- Sukatin ang kapal sa tatlong punto. Para sa mga timing belt, sukatin mula sa dulo ng ngipin hanggang sa likod. Para sa mga V-belt, sukatin ang lapad at taas sa itaas.
- Sukatin ang haba gamit ang tamang sanggunian. Magbilang ng mga ngipin para sa mga timing belt. Gumamit lamang ng flexible tape sa labas para sa mga V-belt kung ang catalog ay gumagamit ng panlabas na haba. Gumamit ng string sa paligid ng naka-install na path para sa tinatayang pagsusuri.
- Itala ang mga diameter ng pulley at distansya sa gitna kung ang sinturon ay nawawala o walang marka. Gamitin ang formula para sa V-belts o ang pitch length method para sa timing belt.
- Ihambing ang resulta sa lumang pagmamarka ng sinturon at manual ng makina. Payagan ang normal na pagsusuot. Ang isang ginamit na sinturon ay maaaring mas mahaba kaysa sa orihinal ng 0.5 porsiyento o higit pa.
- Ilagay ang lahat ng dimensyon, larawan ng mga marka, at modelo ng makina sa kahilingan.
Ano ang Ilalagay sa Kahilingan ng Kapalit
Ang isang malinaw na kahilingan ay pumipigil sa mga maling order. Isama ang uri ng sinturon, profile o seksyon, haba ng pitch o haba sa labas, lapad, kapal, bilang ng ngipin o bilang ng mga tadyang, at anumang mga espesyal na tampok. Para sa mga timing belt, isulat ang pitch length at bilang ng ngipin, halimbawa 800 mm pitch length, 100 teeth, 8 mm pitch, 15 mm width. Para sa mga V-belt, isulat ang seksyon at ang sanggunian sa haba, halimbawa seksyon ng SPB, 2,360 mm na haba ng datum. Huwag sumulat lamang ng 1,850 mm, dahil ang bilang na iyon ay maaaring mangahulugan sa labas, datum, o haba ng pitch.
Kung ang sinturon ay isang custom o espesyal na sinturon sa pagpoproseso, magsama ng sketch o larawan na may mga sukat. Ang mga hindi karaniwang konstruksyon ay sumusunod pa rin sa parehong mga panuntunan sa pagsukat para sa base belt. Ang supplier ay maaaring tumugma sa profile, materyal, at magkasanib na uri nang hindi hinuhulaan.
Ang huling pagsusuri ay simple: itugma ang paraan ng pagsukat sa uri ng sinturon, at itugma ang sanggunian ng catalog sa lumang code ng sinturon. Kung ang lumang sinturon ay walang code, sukatin ang mga pulley at kalkulahin, pagkatapos ay kumpirmahin sa supplier bago mag-order. Ang tape measure ay isang kapaki-pakinabang na tool, ngunit ang tamang numero ay ang ginagamit ng manufacturer.