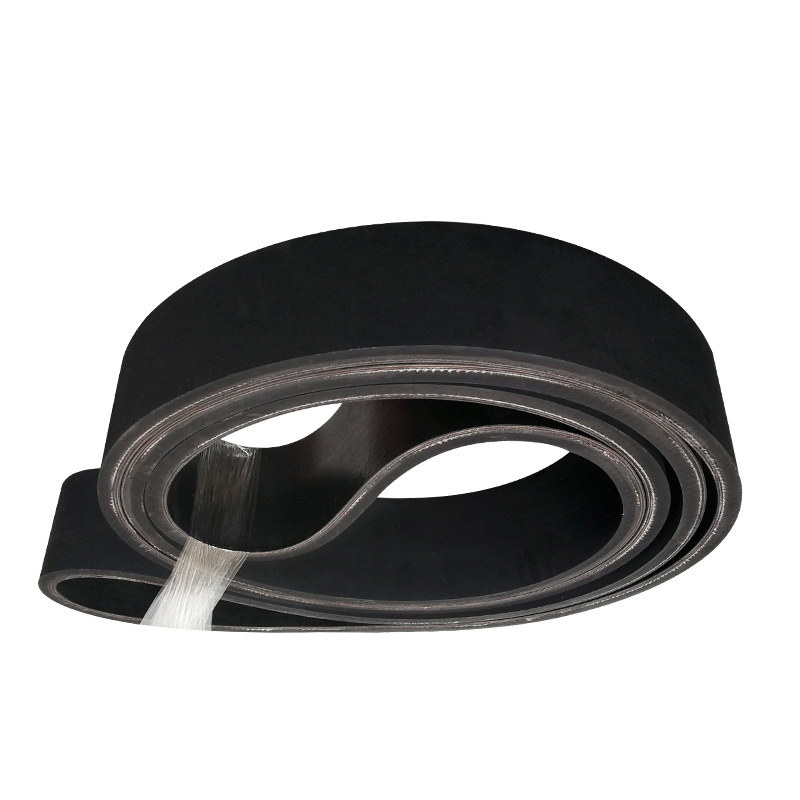
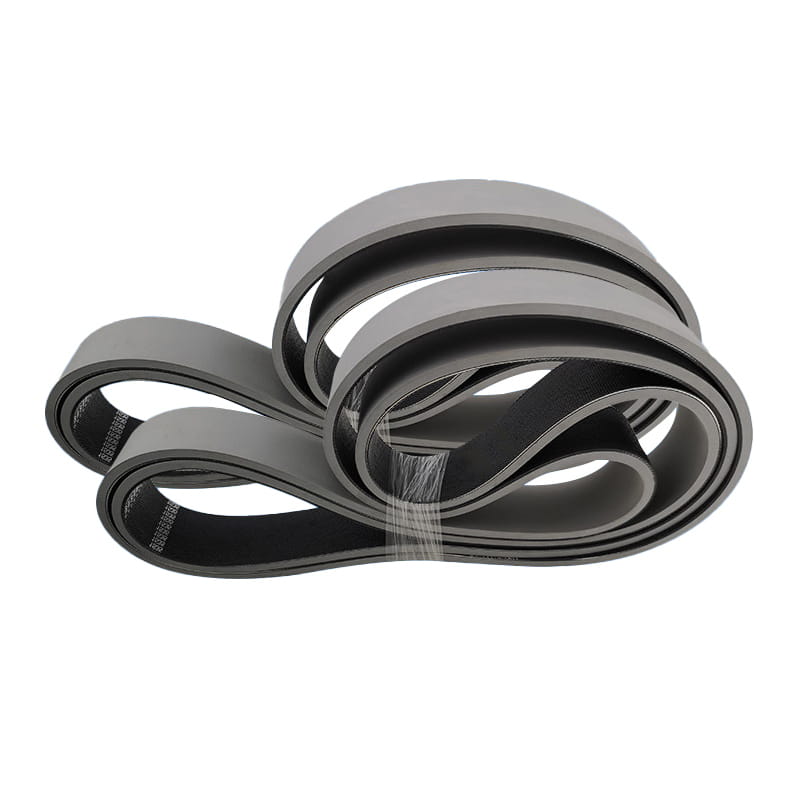
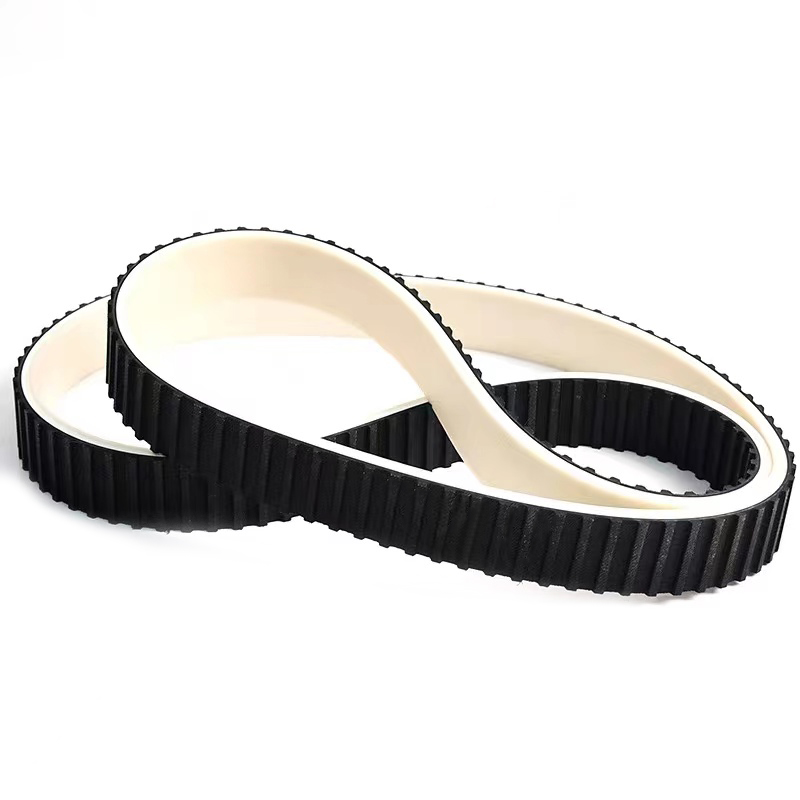
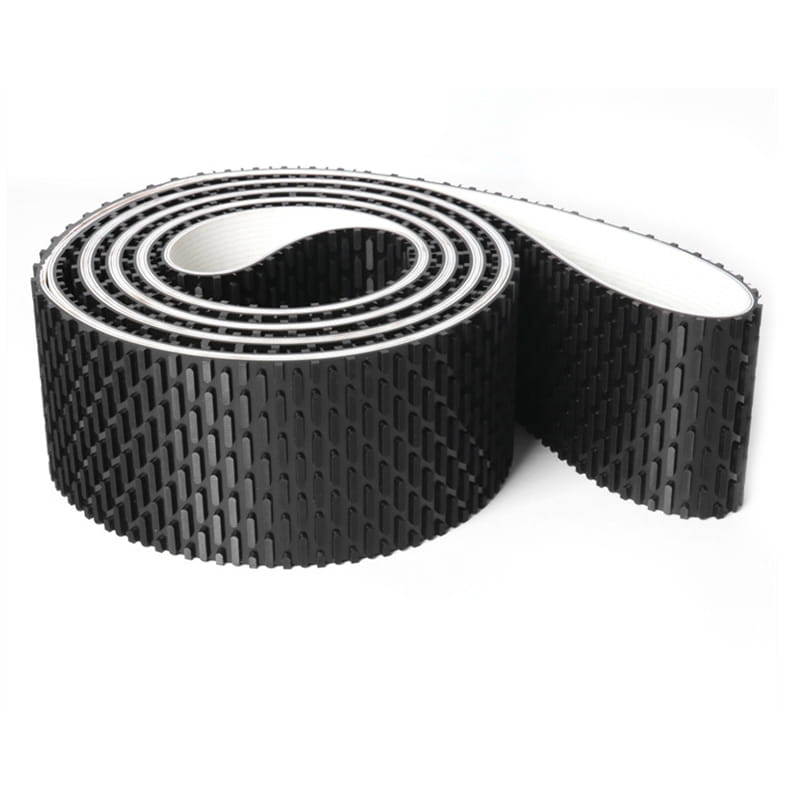
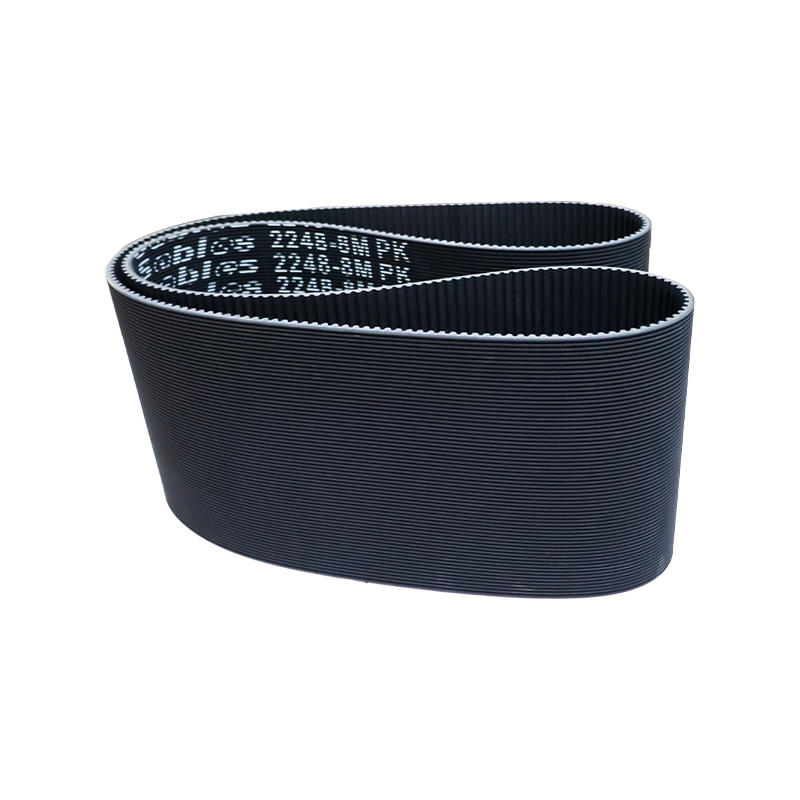
Ang sinturon na kailangang i-thread sa isang frame ng makina, o pagdugtungin pagkatapos na mai-bolted pababa ang gearbox at mga pulley, ay isang open end HTD timing belt. Dumarating ito bilang isang tuwid na haba, hindi isang loop, at ang joint ay ginawa sa makina. Iyon ang buong halaga nito, at ito rin ang buong panganib nito, dahil ang isang open end drive ay halos hindi mabibigo sa ngipin. Nabigo ito sa splice.
Ang maikling sagot sa detalye: piliin ang HTD pitch mula sa metalikang kuwintas at ang bilang ng ngipin ng kalo, hindi mula sa anumang pulley na mangyayari sa baras; kumpirmahin ang lapad laban sa mukha ng pulley; magpasya sa uri ng kurdon at magkasanib na bago ang sinumang pumutol ng sinturon; at ituring ang pinagsamang kahusayan bilang ang tunay na rating ng drive. Kung inaasahan mong dadalhin ng isang open end belt ang buong catalog torque ng isang walang katapusang sinturon na may parehong pitch at lapad, mabibigo ka ng mga numero.
Ang Ibig Sabihin ng End HTD: Open Length, Not a Loop
Ang HTD ay kumakatawan sa High Torque Drive, isang pamilya ng mga curvilinear na profile ng ngipin na binuo sa paligid ng mga pitch na 2 mm, 3 mm, 5 mm, 8 mm, 14 mm at 20 mm. Ang bilugan na ngipin ay mas malalim sa pulley groove kaysa sa isang trapezoidal na ngipin, kaya nagdadala ito ng mas maraming load sa bawat milimetro ng lapad at tumatakbo nang may mas kaunting interference ng ngipin sa bilis.
Ang salitang pagtatapos ay sumasaklaw sa dalawang magkaibang sitwasyon, at ang paghahalo ng mga ito ay nasa likod ng isang mahusay na bahagi ng mga maling order:
- Open end o open ended: ang sinturon ay ibinibigay sa isang linear na haba at sarado sa site, sa pamamagitan ng pag-vulcanize ng isang rubber belt o pagwelding ng isang polyurethane.
- End fixation: sa isang linear actuator o reciprocating drive, ang magkabilang dulo ng sinturon ay naka-clamp sa isang karwahe, kaya ang clamp plate at hole pattern ay mahalaga gaya ng belt.
- Walang katapusang: isang saradong loop na hinulma bilang isang loop na walang pinagsamang lahat. Hindi ito ang parehong produkto at hindi maaaring palitan ang isang open end belt kung saan hindi maaaring hatiin ang frame.
Para sa isang sinturong goma ang pagsali ay karaniwang isang vulcanised finger splice. Para sa polyurethane ito ay karaniwang isang fused weld na ginawa sa isang heated press, kaya naman ang mga PU open end belt ay karaniwan sa malinis, high speed na makinarya kung saan ang isang rubber splice ay mainit.
 Buksan ang Timing Belts para sa Spliced at Welded Drives Buksan ang timing belt series para sa rubber vulcanised o polyurethane welded joins; ihambing ang pagkakabuo ng sinturon at profile ng ngipin bago pumili ng drive. Tingnan ang Produkto →
HTD Pitch Selection: Kung Saan Aktwal ang 5M, 8M at 14M
Ang talahanayan sa ibaba ay isang panimulang filter, hindi isang datasheet. Ang authoritative figure ay ang pinapayagang pagkarga ng ngipin sa catalog ng gumagawa ng sinturon sa bilang ng iyong pulley tooth, ang iyong bilis at ang iyong duty cycle. Kung ang isang pitch ay mukhang marginal sa talahanayan, ito ay marginal sa serbisyo. Para sa background kung paano inihahambing ang profile ng HTD sa STD at GT, tingnan kung paano naiiba ang mga uri ng ngipin ng HTD, STD at GT .
Mga indikatibong hanay ng pitch ng HTD. Kumpirmahin ang pinapayagang pag-load ng ngipin, pinakamababang pulley teeth at available na lapad laban sa data ng manufacturer ng belt para sa iyong profile ng bilis at pag-load. | Pitch | Haba ng hakbang bawat ngipin | Mga karaniwang lapad | Karaniwang tungkulin | Kung saan ito nagpapakita |
| 3M | 3 mm | 6, 9, 15 mm | Liwanag | Mga instrument drive, maliliit na slider, light packaging head |
| 5M | 5 mm | 9, 15, 25 mm | Liwanag to medium | Textile winders, printing infeed, maliliit na conveyor |
| 8M | 8 mm | 20, 30, 50, 85 mm | Katamtaman hanggang mabigat | Pagpi-print, woodworking, packaging lines, pump drives |
| 14M | 14 mm | 40, 55, 85, 115 mm | Mabigat | Mga tool sa makina, mixer, malalaking conveyor |
| 20M | 20 mm | 115, 170 mm | Napakabigat | Mills, heavy plant drives, bulk handling |
Ang 8M ay ang workhorse sa karamihan ng mga pang-industriyang planta, at ito rin ang pitch kung saan ang open end stock ay pinakamadaling mahanap sa isang hanay ng mga lapad. Kung ang iyong drive ay nasa pagitan ng 5M at 8M sa torque, ang pagtaas ng pitch at pagpapanatili ng lapad ay kadalasang mas mura kaysa sa pagtaas ng lapad sa parehong pitch, dahil ang makitid na pulley ay mas madaling ihanay at mas mahusay ang belt track.
Itinatakda ng Joint Strength ang Tunay na Rating ng Drive
Gumagana ang isang vulcanised finger splice sa pamamagitan ng pagputol ng dalawang dulo ng sinturon sa magkadugtong na mga daliri, pagdaragdag ng hindi binubulkan na goma at pagpindot sa mga ito sa ilalim ng init. Ang mga tensile cord ay hindi tuloy-tuloy sa pamamagitan ng splice na iyon, kaya ang joint ay nagdadala ng load sa shear sa pamamagitan ng goma sa halip na sa pamamagitan ng cord. Ang praktikal na pinagsamang kahusayan ay kadalasang bumababa nang mas mababa sa walang katapusang belt rating, at ang spread sa pagitan ng isang magandang splice at isang rushed ay malaki.
Ano ang ibig sabihin nito sa mga termino ng disenyo:
- Humingi ng magkasanib na bilang ng kahusayan sa pagsulat at sukatin ang drive dito, pagkatapos ay ilapat ang iyong service factor sa ibabaw ng pinababang bilang na iyon.
- Panatilihin ang joint sa slack side at sa pinakamahabang straight run. Huwag kailanman magdisenyo ng layout kung saan ang splice ay kailangang dumaan sa isang maliit na pulley sa ilalim ng load sa bawat cycle.
- Iwasang iparada ang makina na ang kasukasuan ay nakaupo sa isang maliit na kalo sa ilalim ng pag-igting sa magdamag, dahil ang kilabot at init sa lugar na iyon ay naipon.
- Suriin ang splice sa pagdating: ang isang hakbang ng ilang ikasampu ng isang milimetro sa kabuuan ng joint ay normal, ang isang nakikitang tagaytay o isang guwang ay hindi. Sukatin ang pitch sa limang ngipin na sumasaklaw sa joint at ihambing ito sa parehong sukat na malayo sa joint.
Pagkumpirma ng Haba at Cut Allowance
Para sa dalawang pulley drive, ang pitch length na kailangan mo ay L = 2C 1.571 (D d) (D - d)(D - d) / (4C), kung saan ang C ay center distance at D at d ang pitch diameters ng malaki at maliit na pulleys. Ang pitch diameter ay ang bilang ng ngipin na pinarami ng pitch na hinati sa 3.1416, hindi ang panlabas na diameter ng pulley.
Isang nagtrabahong halimbawa: 8 mm pitch, 60 ngipin na nagmamaneho ng 30 ngipin, center distance 500 mm. Ang mga diameter ng pitch ay 152.8 mm at 76.4 mm, na nagbibigay ng kinakailangang haba ng pitch na humigit-kumulang 1363 mm. Para sa isang molded loop, hahakbang ka sa 170 ngipin, o 1360 mm. Para sa isang open end belt na pinutol mo sa ganoong haba kasama ang splice allowance, na karaniwang isa hanggang dalawang pitch kasama ang haba ng splice na ginagamit ng supplier, at ang natapos na haba pagkatapos sumali ay ang dapat kumpirmahin.
Dalawang pagpapaubaya ang magpapasya kung tatakbo ang trabaho. Ang mga pinagsamang sinturon ay mayroong mas malawak na pitch length tolerance kaysa sa mga molded loops, kaya't iwanan ang tumagal ng hindi bababa sa 1.5 porsiyento ng haba ng belt sa layout. Ang mga rubber belt ay humahaba din sa mga unang linggo sa serbisyo, at ang isang drive na walang idler at slotted motor mount ay mayroon lamang ilang milimetro ng pagsasaayos na ibibigay.
Pag-install, Pag-igting at Pagtatapos ng Pag-clamping
Alignment muna. Layunin ang shaft parallelism sa loob ng humigit-kumulang 0.25 mm bawat 100 mm ng gitnang distansya at angular misalignment sa ilalim ng kalahating degree. Ang sinturon na lumalaban sa misalignment ay magsusuot ng sarili nitong gilid bago magpakita ang mga ngipin ng anumang pagkabalisa.
Para sa pag-igting, gamitin ang paraan ng pagpapalihis: pindutin sa kalagitnaan ng span hanggang sa lumihis ang sinturon ng humigit-kumulang 1.6 porsiyento ng span, kaya 16 mm sa isang metrong span, at ihambing ang puwersa na kailangan sa figure ng supplier para sa pitch at lapad na iyon. Patakbuhin ang pagmamaneho sa loob ng 24 hanggang 48 na oras, pagkatapos ay muling pag-igting. Ang mga open end belt ay naninirahan sa splice gayundin sa kahabaan ng katawan, at ang unang muling pag-igting ay hindi opsyonal.
Sa isang linear axis, ang clamp ay ang mahinang punto na nakalimutan ng mga tao. Gumamit ng clamp plate na hindi bababa sa kasing kapal ng katawan ng sinturon, hawakan ang gilid ng ngipin na may may ngipin na mukha upang ang mga ngipin ay maupo sa mga serration, at i-bolt ang plato sa halip na kurutin ang gilid ng sinturon. Paunang pag-igting ang isang linear na sinturon ng 2 hanggang 5 porsiyento upang hindi mahuli ang karwahe sa pagbaliktad, at suriin muli ang mga clamp bolts pagkatapos ng unang shift.
Mga Signal ng Pagkabigo na Worth Log
Karamihan sa mga open end failure ay nag-aanunsyo ng kanilang sarili bago huminto ang linya. Panatilihin ang isang simpleng log at basahin ito:
- Ang isang manipis na madilim na linya sa gilid ng splice ay ang simula ng magkasanib na paghihiwalay, at hindi ito gagaling.
- Ang pag-crack ng ugat ng ngipin ay tumutukoy sa labis na karga o pulley na mas mababa sa minimum na bilang ng ngipin para sa pitch na iyon.
- Ang mga punit na gilid ay nangangahulugan ng maling pagkakahanay o isang flange rubbing, hindi masamang goma.
- Ang makintab, makintab na mga gilid ng ngipin ay nagpapahiwatig sa ilalim ng pag-igting at pagdulas, na nagpapataas ng temperatura ng uka nang mabilis.
- Ang alikabok na nakaimpake sa pulley grooves ay nagbabago ng epektibong pitch at nagsusuot ng parehong bahagi.
- Ang pagpapahaba na lampas sa hanay ng pag-take up ay nangangahulugang tapos na ang sinturon, kahit na maganda pa rin ang hitsura ng mga ngipin.
Matching Belt, Pulley at Material
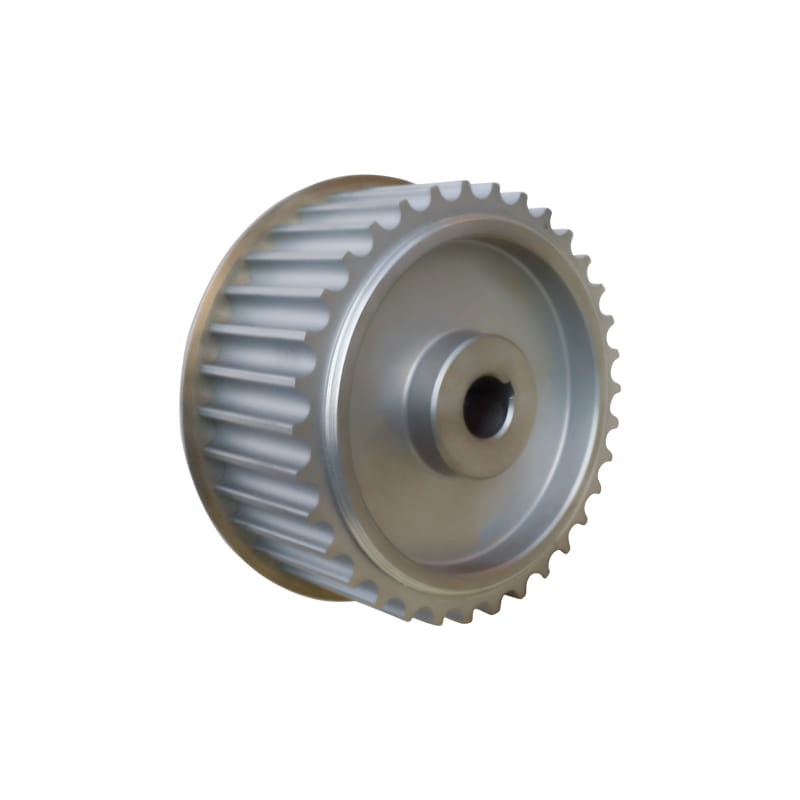
Ang mga rubber HTD belt ay nababagay sa mga pangkalahatang pang-industriyang drive, tinitiis ang init at paminsan-minsang ambon ng langis, at ang praktikal na pagpipilian para sa mas malalaking pitch kung saan ang isang vulcanised splice ay maaaring gawin nang maayos. Bilhin ang sinturon at ang kalo bilang isang pares kung saan maaari, dahil ang isang hugis ng ngipin na hindi tumutugma sa uka ay magwawasak ng magandang sinturon sa loob ng ilang linggo.
 Rubber Synchronous Belts para sa Industrial Positioning at Transmission Mga rubber timing belt na may glass-fiber cord, chloroprene body at nylon tooth covering, na inaalok sa maraming profile para sa positioning, conveying at general industrial drives. Tingnan ang Produkto →
Ang mga polyurethane open end belt ay mas angkop para sa malilinis na silid, mga linyang katabing pagkain, mga high speed spindle at mga drive na nakakakita ng mga solvent. Sila ay nagwe-weld sa halip na bulkan, sila ay humawak nang maayos, at sila ay lumalaban sa abrasion, ngunit sila ay may mas kaunting tolerance para sa init at para sa pagpapatuyo laban sa isang magaspang na kalo.
 Polyurethane Synchronous Belts para sa Malinis, Mataas na Bilis na Transmisyon Mga PU timing belt na may wire o Kevlar cord, stable ang haba, mababang ingay at wear resistance, na angkop sa malinis na conveying, positioning at high-speed na makinarya. Tingnan ang Produkto →
Kung saan ang tungkulin ay talagang awkward, tulad ng isang joint na dapat dumaan sa isang maliit na pulley o isang lapad na walang karaniwang natatakpan ng amag, ang isang espesyal na naprosesong sinturon ay karaniwang mas mura kaysa sa muling pagdidisenyo ng drive sa paligid ng isang stock item.
Ano ang Ilalagay sa Pagtatanong
Kalahati ng lahat ng hindi pagkakaunawaan sa open end belt ay mga hindi pagkakaunawaan sa detalye. Inaalis sila ng kumpletong pagtatanong:
- Ang pagtatalaga ng pitch at, kung alam, ang pulley tooth ay binibilang.
- Pitch diameter ng parehong pulleys, sinusukat o kinakalkula, hindi panlabas na diameter.
- Lapad ng sinturon at ang magagamit na lapad ng mukha ng kalo.
- Ibinigay na haba ng bukas, o natapos na haba ng pitch pagkatapos sumali. Sabihin kung alin ang iyong sinipi.
- Kinakailangan ang pinagsamang uri at ang pinagsamang kahusayan kung saan ka nagdidisenyo.
- Uri ng cord at backing, lalo na sa mga PU belt.
- Temperatura sa paligid at tumatakbo, kasama ang anumang pagkakalantad ng langis, alikabok o washdown.
- Machine, axis at cycle rate, para masuri ng katinuan ng supplier ang pitch laban sa tungkulin.
Ang isang open end HTD belt ay isang mahusay na pagpipilian sa engineering hangga't ang splice ay itinuturing bilang bahagi ng disenyo at hindi bilang isang nahuling pag-iisip. Kunin ang pitch nang tama, derate para sa joint, umalis sa pag-up up sa layout, at muling pag-igting pagkatapos tumakbo. Gawin ang apat na bagay na iyon at maaabot ng belt ang normal nitong wear life sa halip na ang joint ang magpapasya para sa iyo. Kung naghahambing ka pa rin ng mga profile at materyales, ang hanay ng sinturon at kalo ay isang makatwirang lugar upang suriin kung ano ang available sa bukas na haba bago mo ayusin ang drawing.