BAHAY / Balita / Gabay sa Pulley Keyway: Mga Tolerance, Key Fit, Broaching, at Shaft Assembly Basics
Balita
Gabay sa Pulley Keyway: Mga Tolerance, Key Fit, Broaching, at Shaft Assembly Basics
Isang nahulog na susi, isang scored hub, at isang sinturon na nagsisimulang umakyat sa flange dalawang linggo pagkatapos ng muling pagtatayo. Ang pagkakasunud-sunod na iyon ay karaniwang sinisisi sa sinturon, ngunit ang ugat na sanhi ay nasa pulley keyway. Kapag ang pulley ay nakuha mula sa isang baras para sa pagpapanatili, ang susi ay ang unang bahagi na mawawala, at ang kapalit ay masyadong madalas na kunin ng mata mula sa anumang maluwag sa mga spare parts bin. Ang pagkakaiba sa pagitan ng wastong pagkakabit na susi at isang maluwag ay sinusukat sa daan-daang milimetro, ngunit ito ang magpapasya kung ang koneksyon ay makakaligtas sa isang taon ng mga pagbabalik ng torque o nabigo sa loob ng isang buwan.
Ang maikling sagot muna: ang pulley keyway ay isang machined slot cut sa kahabaan ng bore ng hub, na tinutugma ng slot sa shaft, na magkasamang humahawak ng key na naglilipat ng torque at nag-aayos ng angular na posisyon ng pulley. Kunin ang lapad, ang lalim at ang ibabaw na tapusin nang tama at ang susi ang magiging pinakamurang at pinaka-predictable na bahagi sa drive train. Kunin ang mga ito mali at ang susi ay nagiging piyus na pumutok, paminsan-minsan ay dinadala ang baras kasama nito.
Ang Talagang Ginagawa ng Pulley Keyway
Ang isang puwang na ito ay gumagawa ng tatlong trabaho, at ginagawa nito ang mga ito nang walang anumang kalabisan.
Paglipat ng metalikang kuwintas. Ang susi, hindi friction, ang nagdadala ng working load sa pagitan ng shaft at hub.
Angular na lokasyon. Ang posisyon ng pulley teeth o grooves sa shaft ay naayos sa pamamagitan ng keyway, hindi sa pamamagitan ng fit ng bore.
Sanggunian sa pagpupulong. Ang machined slot ay nagbibigay sa maintenance staff ng isang positibong orientation point, kaya ang hub ay hindi mai-refit ng ilang degree out.
Ang metalikang kuwintas mismo ay naglalakbay sa mga susing gilid sa dalawang makitid na strip ng contact, isa sa baras at isa sa hub. Ang bawat newton meter ng load ay dumadaan sa mga strips na iyon, habang ang mga sulok ng slot ay tumutuon ng stress at ang slot depth ay nag-aalis ng materyal mula sa seksyon na lumalaban sa baluktot. Ipinapaliwanag ng dalawang epektong iyon kung bakit nililimitahan ng mga dimensional na pamantayan ang lalim ng shaft-side t1 at panatilihin itong mas maliit kaysa sa lalim ng hub-side na t2: ang shaft ay ang bahaging walang gustong palitan, kaya nakaposisyon ang keyway upang mapanatili ang mas maraming materyal sa gilid ng shaft.
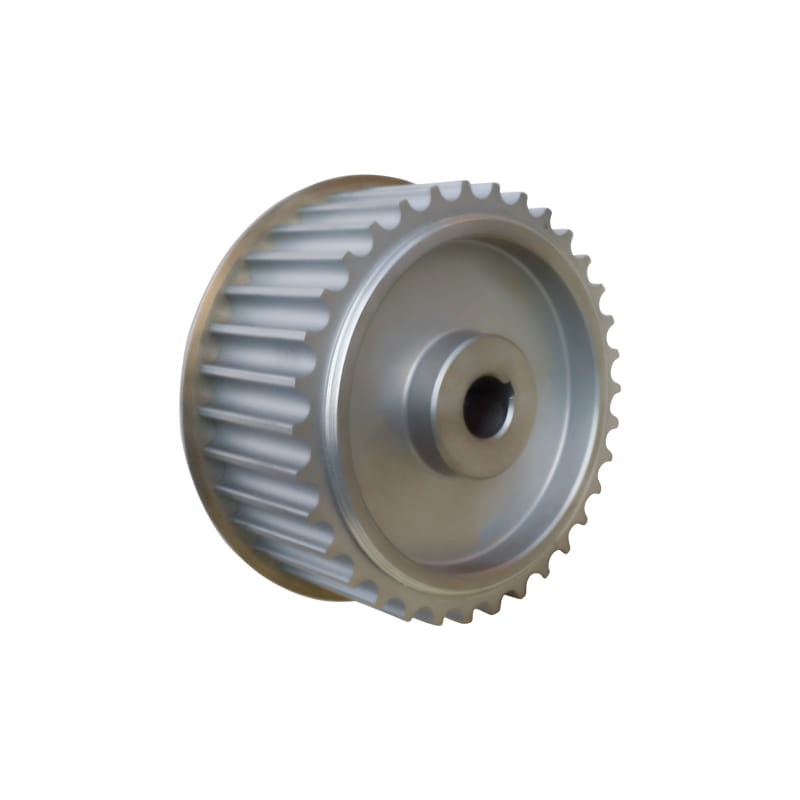
Sa isang kasabay na pulley ang keyway ay nagtatakda din ng timing. Kung ang hub keyway ay pinutol ng ilang degrees ang layo mula sa tooth pitch datum, ang mga belt teeth ay nakakatugon sa pulley grooves sa maling punto ng cycle, at ang resulta ay makikita bilang hindi pantay na pagkasuot sa isang flank ng ngipin sa halip na bilang isang halatang kasalanan. Ang disiplina na nalalapat sa pulley groove ay nalalapat din sa hub slot, kaya naman ang profile ng ngipin ng timing belt at ang pulley groove na pinapasukan nito dapat ituring bilang isang sistema sa halip na dalawang bahagi na binili nang hiwalay.
Mga Sukat ng Key at Keyway: Ano ang Inaayos ng Mga Pamantayan
Sa metric drawings ang susi at ang keyway ay hindi mga libreng pagpipilian. Ang diameter ng baras ay pumipili ng isang hilera, at ang hilera ay nagdidikta ng pangunahing cross section, ang lalim ng uka ng baras at ang lalim ng uka ng hub. Ang karaniwang pagkakamali ay sukatin ang uka mula sa kahit anong susi sa drawer at huwag pansinin ang lalim, dahil ang isang over-deep shaft groove ay nag-aalis ng load-bearing section mula sa isang shaft na gumagana na sa ilalim ng alternating torque.
Mga sukat ng nominal na key at keyway para sa mga karaniwang diameter ng shaft, kasunod ng serye ng DIN 6885. Palaging kumpirmahin laban sa pagguhit o pamantayan sa pagbili na ipinapatupad.
Saklaw ng diameter ng baras (mm)
Laki ng susi w x h (mm)
Lalim ng shaft groove t1 (mm)
Hub groove depth t2 (mm)
6 hanggang 8
2 x 2
1.2
1.0
Mahigit 8 hanggang 10
3 x 3
1.8
1.4
Higit sa 10 hanggang 12
4 x 4
2.5
1.8
Higit sa 12 hanggang 17
5 x 5
3.0
2.3
Higit sa 17 hanggang 22
6 x 6
3.5
2.8
Mahigit 22 hanggang 30
8 x 7
4.0
3.3
Mahigit 30 hanggang 38
10 x 8
5.0
3.3
Higit sa 38 hanggang 44
12 x 8
5.0
3.3
Mahigit 44 hanggang 50
14 x 9
5.5
3.8
Higit sa 50 hanggang 58
16 x 10
6.0
4.3
Higit sa 58 hanggang 65
18 x 11
7.0
4.4
Higit sa 65 hanggang 75
20 x 12
7.5
4.9
Ang width tolerance ay ang bahagi na talagang kailangang isulat sa drawing. Ang mga susi ay karaniwang ibinibigay sa h9, at ang pagkakasya ay napagpasyahan ng dalawang uka. Ang shaft groove ay kadalasang pinipigilan ng mas mahigpit kaysa sa hub groove, dahil ang pinsala sa shaft ay mas mahal para ayusin. Gaano kahigpit ang depende sa kung paano binuo ang pulley: ang isang sliding fit ay nangangailangan ng clearance upang itulak sa pamamagitan ng kamay, habang ang isang tapped-on o press fit ay maaaring maging mas mahigpit ngunit nagiging mas mahirap tanggalin sa panahon ng pagpapanatili.
Bakit Mas Mahalaga ang Fit Clearance kaysa Nominal na Sukat
Ang isang nominal na 8 mm na key sa isang nominal na 8 mm na uka ay halos walang sinasabi sa iyo tungkol sa kung paano kikilos ang joint. Ang mahalaga ay ang clearance na natitira sa pagitan ng key flank at ng groove wall pagkatapos ng machining. Kapag sapat na ang clearance na iyon para gumalaw ang susi sa ilalim ng pagkarga, ang susi ay magsisimulang umindayog sa loob ng puwang sa tuwing bumabaligtad ang metalikang kuwintas, at magsisimula ang nakakabagabag na pagkasira sa mga gilid.
Ang mga halaga sa itaas ay indicative, na ginagamit upang magpakita ng trend sa halip na magsilbi bilang isang talahanayan ng pagsukat. Ang kurba ay nagsisimula halos patag, na nangangahulugan na ang isang maliit na halaga ng clearance sa masikip na dulo ng hanay ay nagkakahalaga ng napakaliit na buhay. Paglampas sa tuhod ng kurba ay nagiging mas matarik ang pagbaba, kaya ang bawat karagdagang 0.02 mm ng clearance ay nag-aalis ng mas maraming buhay kaysa sa nakaraang pagtaas. Ang praktikal na pagbabasa ay ang pagluwag ng hub groove ng kalahating tolerance grade upang gawing mas madali ang pagpupulong ay gumagalaw sa drive sa kahabaan ng curve, at kung saan iyon nakarating na mahalaga. Ang isang lightly loaded conveyor roller na tumatakbo sa isang direksyon ay pinahihintulutan ang isang looser fit kaysa sa isang printing machine main shaft na patuloy na binabaligtad ang torque. Iyon ang dahilan kung bakit ang keyway width tolerance ay nabibilang sa drawing kaysa sa kamay ng machinist sa bench.
Paano Nabigo ang Mga Keyed Pulley sa Serbisyo
Ang pagkakasunud-sunod ng mga mode ng pagkabigo ay kapansin-pansing pare-pareho mula sa isang planta hanggang sa susunod, at bihira itong magsimula sa pagsira ng susi.
Sinasalamin ng ranking na ito kung ano ang madalas na ipinapakita ng mga teardown sa mga maintenance workshop, hindi kung ano ang ginagawa ng isang laboratory fatigue rig. Nasa itaas ang pagkabalisa sa mga susing gilid dahil mabagal itong umuunlad at halos hindi napapansin sa isang regular na inspeksyon sa paglalakad. Ang paggugupit at pag-crack ng sulok ng hub ay mga kaganapang kasunod nito, dahil kapag lumuwag na ang akma, tumutuon ang impact load sa mga sulok ng slot. Ang deformation ng shaft groove ay nasa ikaapat na puwesto at ito ang pinakakaunting paghahanap sa lahat, dahil ang isang scored shaft ay nagkakahalaga ng higit na palitan kaysa sa isang susi. Ang pulley na dumudulas sa baras nito ay ang pangwakas na estado, at pagkatapos ay ang mga ngipin ng sinturon ay ngumunguya na rin. Ang aral ay pare-pareho: karamihan sa mga naka-key na pulley na pagkabigo ay bumabalik sa isang maluwag na akma kaysa sa hindi sapat na lakas ng materyal.
Binabago ng Hub Material ang Keyway Limit
Ang susi ay halos palaging ang mas mahirap na bahagi, kaya sa pagsasanay ang load ay limitado sa pamamagitan ng mas malambot ng dalawang grooves. Ginagawa nitong hub material ang isang direktang desisyon sa disenyo sa halip na isang kosmetiko.
Ang isang aluminum hub ay kumikilos nang iba sa cast iron o steel dahil ang groove ay lumalaban sa key load sa pamamagitan ng shear strength ng hub material mismo. Ang isang steel hub ay umaabot ng humigit-kumulang dalawang beses sa kapasidad ng gray cast iron, at ang gap na iyon ay nagpapaliwanag kung bakit ang mga heavy load na drive ay bihirang gumamit ng mga aluminum pulley. Ang ductile iron ay nasa pagitan ng dalawa at ito ang kompromiso ng karamihan sa mga gumagawa ng makina kung kailan mahalaga ang gastos at lakas. Ang mga sintered na metal hub ay mura upang makagawa ngunit humigit-kumulang pitumpu sa sukat na ito, na nababagay sa maliliit, magaan na load pulley kaysa sa mga pangunahing posisyon ng drive. Kapag hindi maiiwasan ang isang aluminum pulley, ang karaniwang pag-aayos ay ang pahabain ang key engagement o ilipat ang torque path sa isang clamping element sa halip na isang key. Piliin muna ang materyal ng hub para sa kapasidad ng paggugupit, pagkatapos ay timbangin ang masa at gastos laban sa baseline na iyon.
Mga Opsyon sa Machining para sa Hub Keyway
Ang puwang sa hub ay maaaring gawin sa maraming paraan, at ang pagpili ay nagbabago kapwa sa matamo na katumpakan at sa ekonomiya ng order. Ang paghahambing sa ibaba ay nagbibigay ng marka ng dalawang karaniwang ruta ng produksyon laban sa isa't isa sa mga pamantayan na talagang nagpapasya sa isang panipi.
Ang paghahambing ng radar na ito ay nagbibigay ng marka sa parehong hub keyway na ginawa ng dalawang magkaibang proseso, na ang bawat axis ay na-normalize mula zero hanggang isa. Ang mga rate ng broaching ay mataas sa dimensional accuracy, surface finish, cutting speed at internal keyway access, dahil ang isang pass ng form tool ay gumagawa ng slot sa isang paggalaw. Ang mahinang punto nito ay ang maliit na batch flexibility, dahil ang broach mismo ay ginawa at muling hinahasa para sa isang keyway width at depth combination. Ang slotting ay kumikilos sa kabaligtaran na paraan: mas mababa ang gastos sa pagpasok ng tooling, at ang isang solong hub o isang maikling batch ay mas madaling tanggapin, ngunit ang proseso ay mas mabagal at ang pagtatapos ay karaniwang isang hakbang sa likod ng broaching. Ang pagputol at paggiling ng kawad ay nakaupo sa pagitan ng dalawa at praktikal para sa pagkukumpuni, kung saan walang saysay ang pag-order ng bagong broach para sa isang pulley. Ang desisyon ay karaniwang bumababa sa volume: kung ang taunang output ay nagbibigay-katwiran sa tooling, broaching ay ang makabuluhang default, at sa ibaba ng threshold slotting o wire cutting ay ang mas makatotohanang ruta.
Checklist ng Assembly at Inspeksyon
Karamihan sa mga problema sa keyway ay nalilikha sa loob ng sampung minutong kinakailangan upang muling ayusin ang isang pulley. Ang isang maikling pagkakasunod-sunod ng mga pagsusuri ay nag-aalis ng halos lahat ng mga ito.
Sukatin ang lapad ng shaft groove at ang hub groove gamit ang caliper o bore gauge, at ihambing ang mga reading sa tolerance band sa drawing sa halip na husgahan ang akma ayon sa pakiramdam.
Suriin na ang susi ay nakaupo sa tamang lalim sa parehong mga uka. Dapat mayroong isang maliit na agwat sa pagitan ng tuktok ng susi at sa ilalim ng uka ng hub, hindi kailanman isang mahigpit na pakikipag-ugnay.
I-deburr ang mga gilid ng uka at tanggalin ang anumang pinagsama-samang metal. Ang isang nakataas na burr ay sapat na upang ikiling ang susi sa puwang.
Ang pagsubok ay umaangkop sa pulley sa isang malinis, tuyo na baras. Ang mga marka ng pagmamarka sa bore o ang shaft ay nangangahulugan na ang fit ay masyadong masikip para sa nilalayong paraan ng pagpupulong.
I-rotate ang hub upang ang keyway ay nakahanay sa shaft groove bago ito itulak, at huwag kailanman i-drag ang pulley sa lugar gamit ang fastening screw.
Higpitan ang set screw o clamping element sa tinukoy na torque, pagkatapos ay suriin muli ang bahagi ng ngipin laban sa belt kung ang pulley ay isang kasabay na uri.
Suriin muli ang radial runout pagkatapos ng mga unang oras ng pagtakbo, at idagdag ang pagbabasa sa regular na tala ng pagpapanatili.
Ang pulley keyway ay isang hindi kapansin-pansing tampok, isang makitid na puwang sa isang piraso ng metal, ngunit dinadala nito ang torque at hawak ang angular na posisyon kung saan nakasalalay ang buong drive. Bigyan ito ng tinukoy na lapad at lalim na pagpapaubaya, piliin ang akma ayon sa kung paano tipunin ang pulley, at sukatin bago magkasya kaysa pagkatapos. Ang isang naka-key na koneksyon na inihanda sa paraang iyon ay bihirang maging unang bagay na mabigo sa makina.
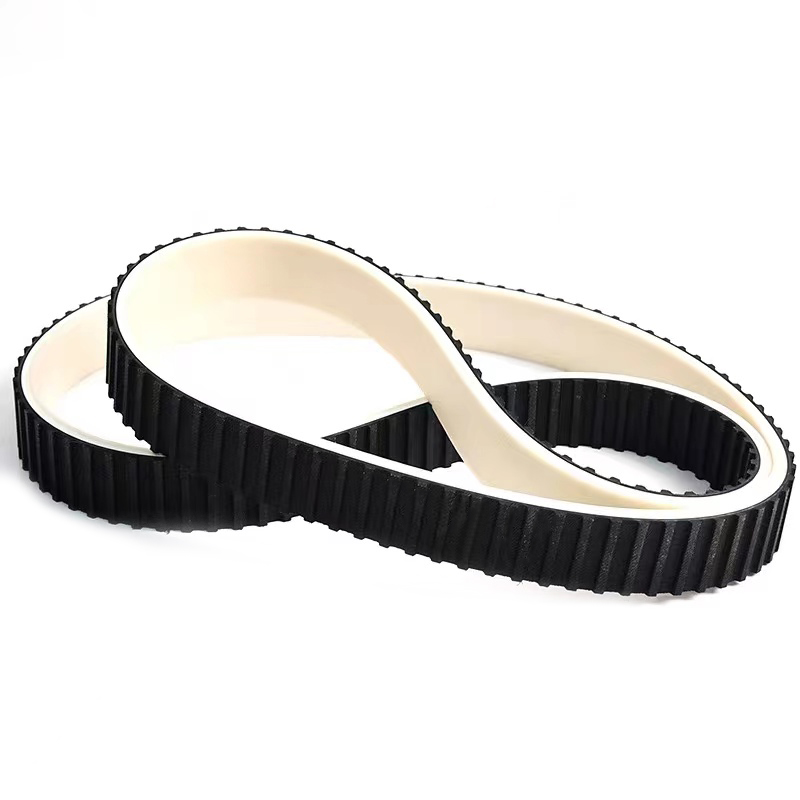
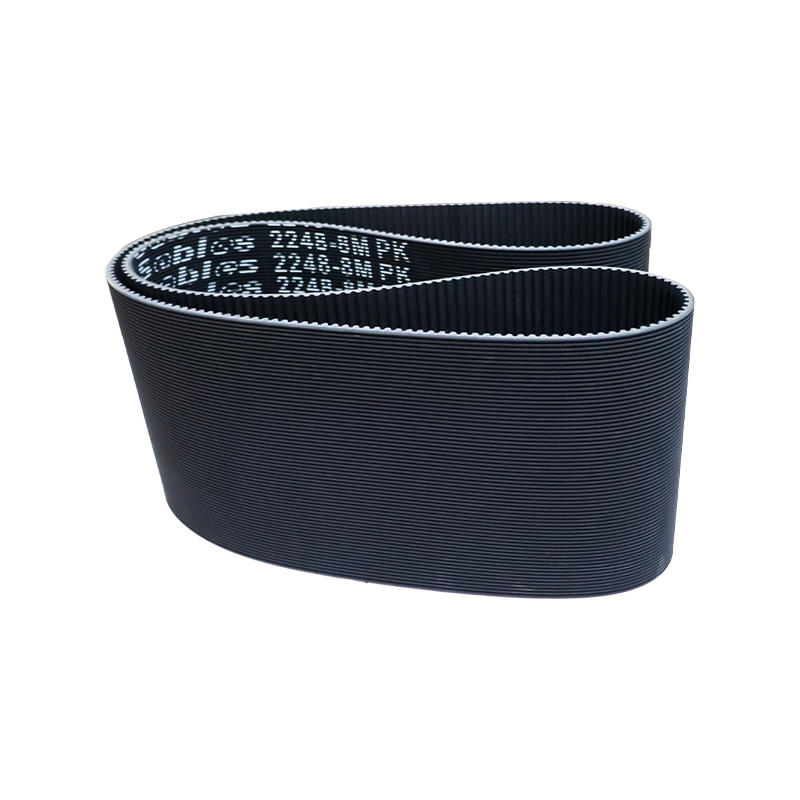
Para sa mga team na nagpapalit ng pulley o nagdidisenyo ng bagong drive, ang pagkuha ng pulley at belt mula sa parehong supplier ay nagpapanatili ng bore, keyway at tooth pitch sa isang drawing datum. Gumagawa ang Jiangxi Kangqi Industrial ng mga rubber timing belt, PU timing belt at katugmang mga synchronous pulley, na may mga dimensional na record na available kasama ng mga test report, kaya ang hub fit at ang profile ng ngipin ay magkakasama sa halip na sa dalawang magkahiwalay na pag-uusap.
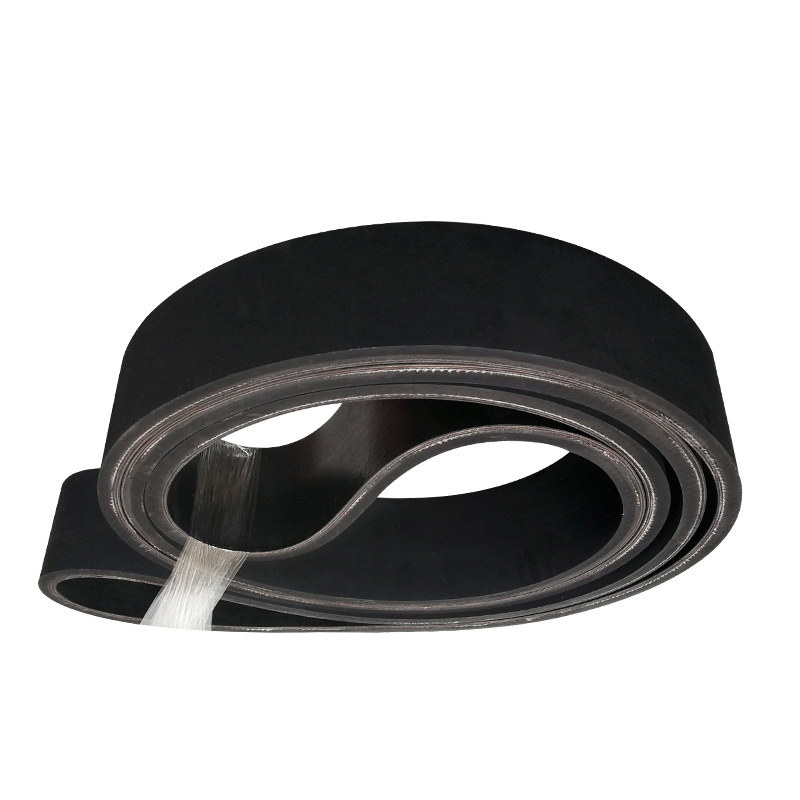
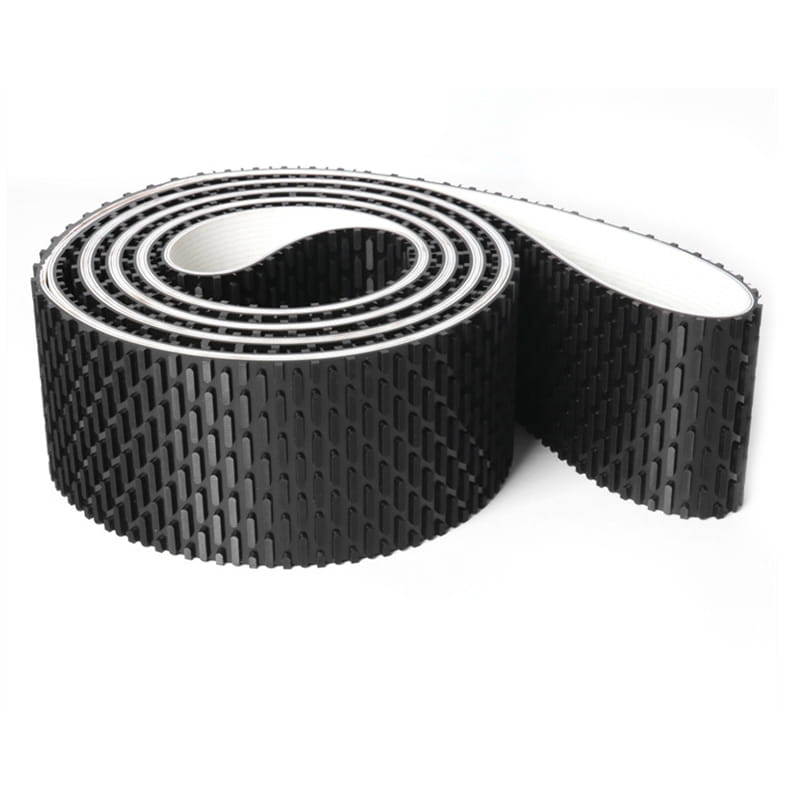
Ang conveyor belt ay binubuo ng surface adhesive, core, at layer glue. Bilang karagdagan, ang isang layer ng buffer cloth ay maaaring idagdag sa paggamit ng mataas na drop impact upang gawin itong mas lumalaban sa epekto.
Ang pandikit sa ibabaw
Sa natural na goma at sintetikong goma bilang hilaw na materyales at upang mapahusay ang wear resistance, crack resistance, aging resistance, at iba pang mga katangian, ang surface adhesive ay may iba't ibang katangian tulad ng wear resistance, cutting resistance, heat resistance, flame resistance, cold resistance, acid at alkali resistance, oil resistance, static electricity resistance at iba pa. Core layer ng tela
Ang layer ng tela ay binubuo ng natural fiber o chemical fiber na nag-iisa o kumbinasyon ng dalawa, ay may parehong kalidad pagkatapos ng single-step na paggamot sa pamamagitan ng isang mature na proseso, At may magandang pagdirikit sa goma. Ang malagkit na layer
Ang malagkit na layer ay napakahalaga para sa malagkit na puwersa sa pagitan ng mga layer ng core ng conveyor belt na paulit-ulit na nakabaluktot. Lalo na para sa mga high-tension conveyor belt, dapat gumamit ng isang layer ng adhesive na may mas kaunting buckling stress at hindi gaanong pagkapagod dahil sa panloob na stress.
Maaaring i-customize ang mga detalye at modelo ayon sa mga kinakailangan ng customer, na may kapal na mula 2.0 mm hanggang 8.0 mm.
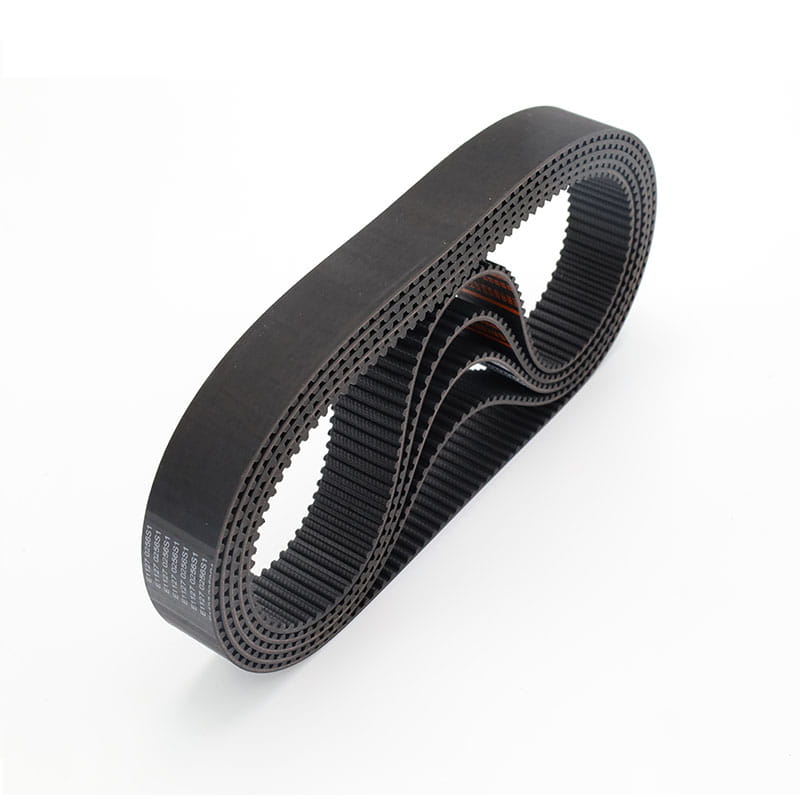
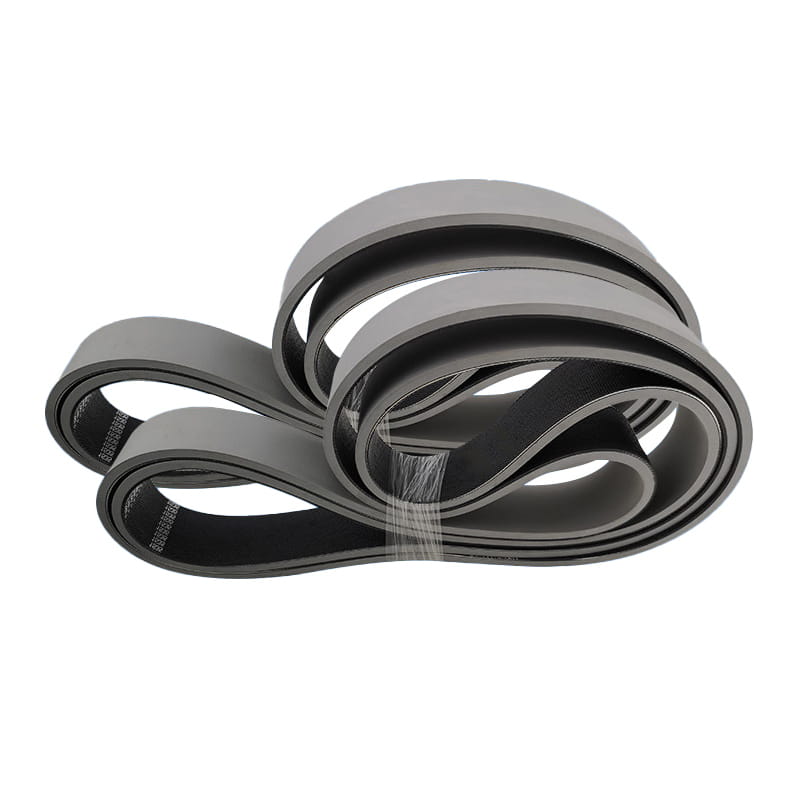
High-speed, smooth, at low-extension transmission at conveying system, tulad ng textile machinery, woodworking machinery, grinding machinery, ticket vending machine, vegetable cutting machine, atbp. Mga katangian: Mataas na bilis at katatagan, mataas na tensile strength, at mababang elongation.
Uri ng sinturon: Pinagsamang Vulcanized Silicone Flat Belt at Silicone Synchronized Belt Saklaw ng aplikasyon:
Industriya ng mga produktong sanitary, makinarya ng salamin, sealing machine, atbp. Mga katangian: Anti-sticking, mataas na friction coefficient, at mataas na temperatura na resistensya.
Ang seamless rubber band na ginawa ng woodworking machinery ay maaaring gamitin para sa sanding, correcting, at trimming core materials, planing wood boards, laminated boards, plastic laminated boards, at iba pang machine, at makakatulong sa surface na maging perpektong makina at mapili.
Ang espesyal na teknolohiya nito ay nakasalalay sa paraan ng pagmamanupaktura at gumagawa ng kinakailangang laki ng jointless belt. Hindi lamang namin mahigpit na kinokontrol ang kalidad, ngunit iginigiit din namin ang paggamit ng mga imported na materyales upang gawing mas mahusay ang pagganap ng aming sander belt.
Ang lahat ng mga bahagi ng kapal at lakas ay ganap na pare-pareho.
Mayroon itong mahusay na linear na operasyon.
Maaaring gamitin ang mataas na flexibility para sa maliliit na diameter ng gulong.
Maaari itong mapanatili ang flatness at non-deformability sa ilalim ng working pressure.
Napakababa ng friction coefficient sa pagitan ng ilalim ng sinturon at ng ibabaw ng plato.
Dahil ang ibabaw na layer ng belt ay natatakpan ng goma, ang adhesiveness ay pinabuting at ang katatagan ng conveyor belt ay napabuti.
Mag-apply sa bawat field ng synchronous-driven na device system. Mga katangian:
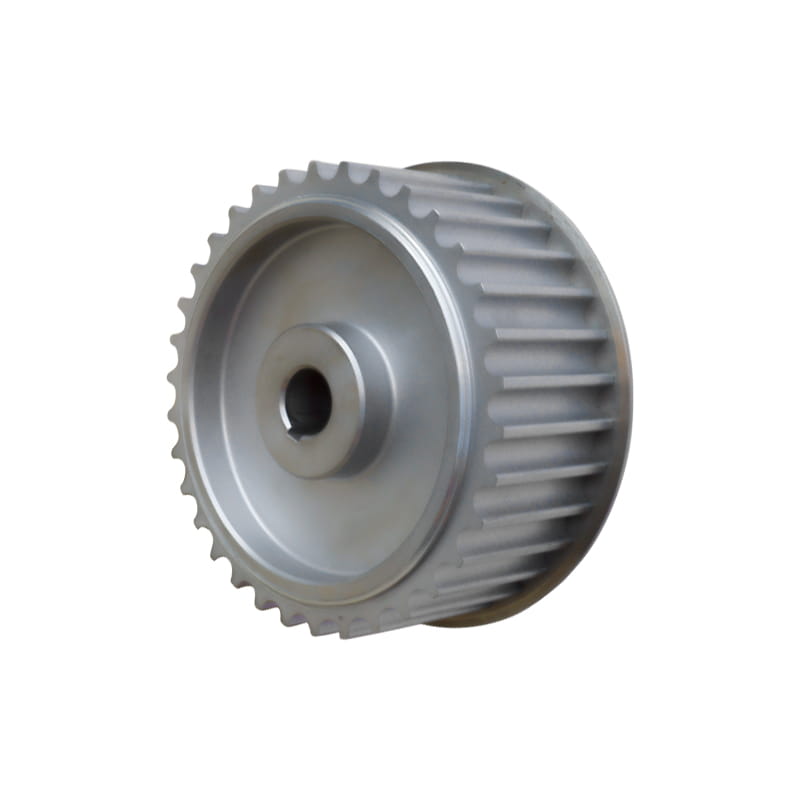
Tiyakin ang koordinasyon sa sinturon, upang mapahusay ang katumpakan at habang-buhay ng hinimok. Ayon sa mga kinakailangan ng customer, ang pag-customize na pinakamainam na driven na solusyon ay maaaring nahahati sa 45# steel, aluminum alloy, stainless steel, cast iron, nylon, atbp, ayon sa materyal.
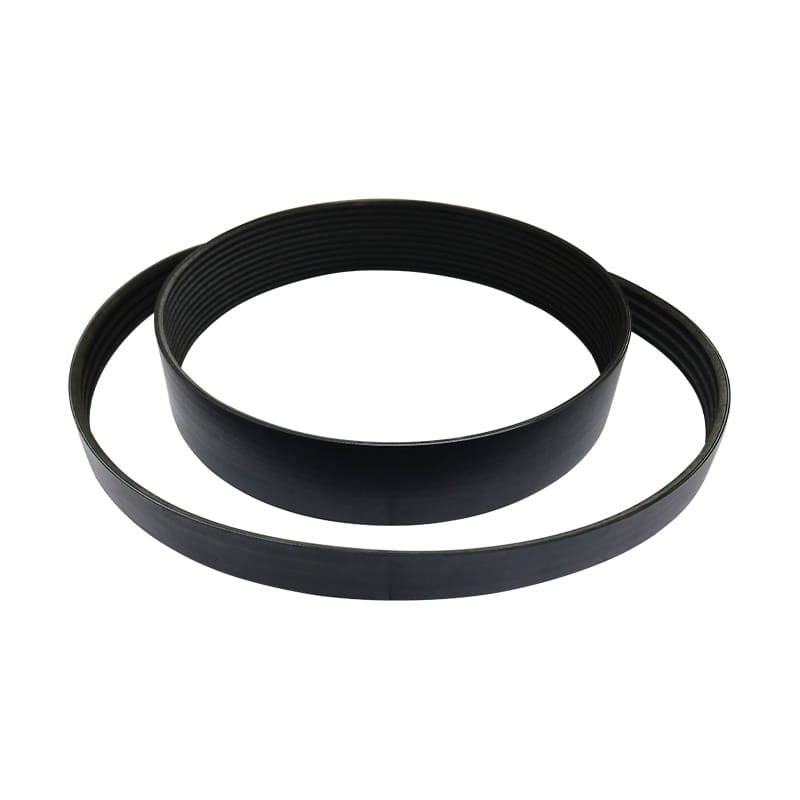
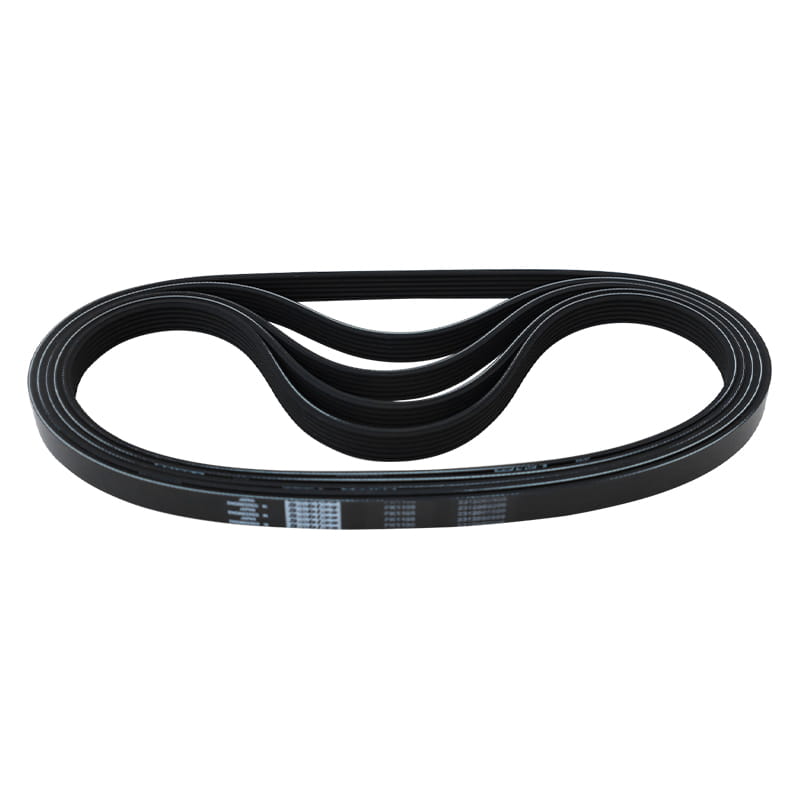
Ito ay angkop para sa panlabas na kagamitan sa paghahatid, kagamitan sa transportasyon, kagamitang medikal, kagamitang elektrikal, kagamitan sa bahay, at kagamitang pang-sports. Mga katangian:
1. Mas mataas ang transmission power ng ribbed belt kaysa sa ordinaryong V-belt ng 30 % kapag pareho ang space.
2. Ang sistema ng paghahatid ng ribbed belt ay may isang compact na istraktura, at sa ilalim ng parehong kapangyarihan ng paghahatid, ang espasyo na inookupahan ng
ang transmission device ay 25 % na mas maliit kaysa sa karaniwang V-belt.
3. Ang ribbed belt ay manipis at flexible at angkop para sa transmission na may maliit na pulley diameter at high-speed transmission, na may belt
bilis hanggang 40m/s; Maliit na vibration, mas kaunting init, at matatag na operasyon.
4. Ang ribbed belt ay heat-resistant, oil-resistant, at wear-resistant, na may maliit na pagpahaba at mahabang buhay ng serbisyo.